

Jak zkonstruovat vysoce výnosné automatizované linky na klíč pro snickers, nugát a kompozitní cereální tyčinky
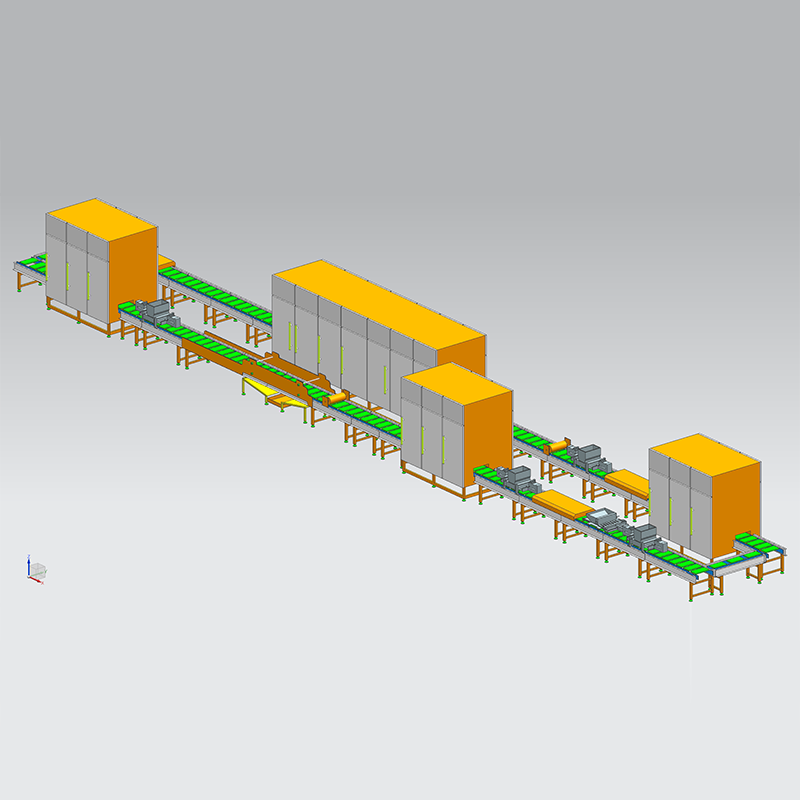
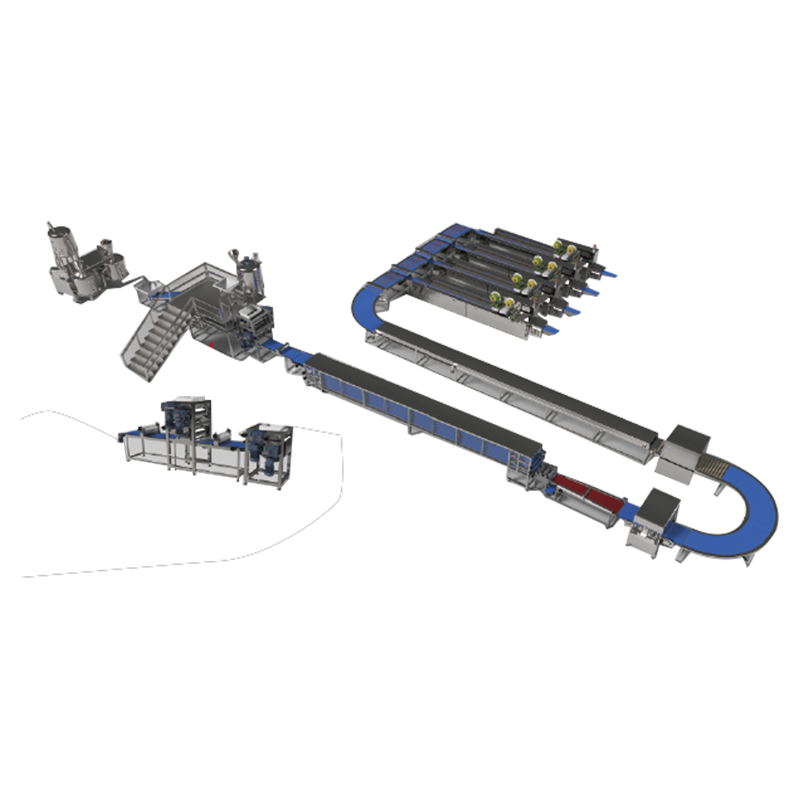
Moderní výroba cukrovinek a snacků vyžaduje absolutní přesnost, tepelnou kontrolu a vysokorychlostní mechanickou synchronicitu. Zpracování surovin do vícevrstvých čokoládových tyčinek, provzdušněných nugátových plátků nebo hustých obilných matric vyžaduje specializované strojírenství. Zcela integrované řešení na klíč převádí jemné materiály prostřednictvím přípravy hmoty, průběžného provzdušňování, tvarování bram, vícevrstvého chlazení, přesného řezání a vysokorychlostního balení. Implementace optimalizovaného výrobní linka snicker vyžaduje hluboké znalosti termodynamické stabilizace a synchronizace hmotnostního toku, aby bylo možné konzistentně splňovat přesné geometrické a hmotnostní tolerance.
Termodynamika a mechanická konstrukce nugátových provzdušňovacích mixérů
Nugát tvoří strukturální a texturní základ mnoha legendárních kompozitních tyčinek. Dosažení charakteristické lehké a přitom žvýkací textury zcela závisí na řízeném mechanickém provzdušňování. Nugátové provzdušňovací mixéry fungují tak, že rozpouštějí vzduch pod tlakem do horké, koncentrované matrice cukrového sirupu v kombinaci se šlehacími činidly, jako je vaječný albumin nebo hydrolyzované rostlinné proteiny.
Technická výzva spočívá v udržení stabilní emulze plyn-kapalina, zatímco sirup chladne a krystalizuje. Pokročilé mísiče využívají geometrii hlavy rotor-stator s vysokým střihem uzavřenou v tlakové mísicí komoře. Cukrový sirup je čerpán objemovými čerpadly do komory, kde je současně vstřikován filtrovaný stlačený vzduch při tlacích od 3 do 6 barů.
Specifikace přípravy hmoty a vaření sirupu
Před provzdušněním musí být sirup uvařen na přesný obsah sušiny, typicky mezi 88 procenty a 94 procenty. Kontinuální spirálové vařiče nebo tenkovrstvé výparníky jsou spárovány s automatickými senzory pro sledování vlhkosti. Pokud se vlhkostní profil odchyluje dokonce o 0,5 procenta, výsledný nugát bude buď příliš lepkavý na řezání, nebo příliš křehký na to, aby prošel válci po proudu.
| Procesní parametr | Cílový rozsah | Kritický kontrolní mechanismus |
|---|---|---|
| Teplota vaření sirupu | 125 až 138 stupňů Celsia | Modulační regulační ventily páry |
| Tlak v provzdušňovací komoře | 3,5 až 5,0 bar | Automatizované proporcionální protitlakové ventily |
| Smyková rychlost rotor-stator | 250 až 450 otáček za minutu | Indukční motory s proměnnou frekvencí |
| Konečná hustota nugátu | 0,65 až 0,85 gramů na krychlový centimetr | Inline Coriolisovy hmotnostní průtokoměry |
Jakmile je optimální hustota provzdušňování ověřena inline senzory, je provzdušněná hmota odměřována přes opláštěné temperované potrubí, aby se zabránilo předčasnému zatuhnutí. Plášťové výtlačné potrubí se ohřívá pomocí cirkulační smyčky vody stabilizované přesně na 65 stupňů Celsia.
Vícevrstvé zařízení pro vytlačování a tvarování desek
Transformace volně loženého provzdušněného nugátu a vařeného karamelu na vysoce stejnoměrný, vícevrstvý plát vyžaduje vysoce výkonné zařízení na tvarování plátů. Strukturální integrita a jednotnost částí milionů tyčí přímo závisí na mechanické přesnosti těchto masivních kalibračních válců.
U vícevrstvé tyčové konfigurace začíná proces na počáteční stanici pro vytváření bram. Provzdušněný nugát přijímá specializovaná dvouválcová násypka. Tyto válce jsou vnitřně chlazeny pomocí cirkulačních smyček glykol-voda. Nugát je slisován do dokonale hladkého plátu přesné tloušťky na souvislém potravinářském dopravním pásu. Povrch válečků je ošetřen nepřilnavými, laserem leptanými mikrotexturami, aby nedocházelo k lepení bez nutnosti chemických antiadheziv.
Dynamika ukládání karamelové vrstvy
Jakmile je základní nugátová vrstva vytvořena a stabilizována na pásu, pohybuje se přímo pod stanicí pro ukládání sekundární karamelové vrstvy. Karamel představuje výrazné technické potíže kvůli své viskoelastické povaze a vysoké tepelné retenci. Nanášecí hlava musí při teplotách mezi 85 a 95 stupni Celsia nanést přes pohyblivou nugátovou desku stejnoměrnou tekutou vrstvu karamelu.
Depozitář je vybaven vyhřívanou, opláštěnou násypkou s vnitřním podávacím válečkem a nastavitelným přesným stíračem. Výška této čepele je řízena vysoce přesnými servopohony, které umožňují mikroúpravy v reálném čase na základě údajů o tloušťce poskytovaných laserovými skenovacími senzory.
Precizní technika řezání a rozprostření arašídů
Ihned po nanesení karamelu, zatímco karamelová vrstva zůstává teplá a lepkavá, prochází produkt pod volumetrickým systémem podávání a lisování ořechů. Pražené arašídy musí být rozmístěny po karamelové matrici s přesnou prostorovou homogenitou. Tato jednotnost je zásadní pro konzistentní hmotnost tyče a estetiku průřezu.
- Objemové dávkování: Arašídy se dávkují z oscilační násypky na suché přísady vybavené integrovanými snímači zatížení pro sledování rychlosti úbytku hmoty.
- Gravimetrické vibrační podavače: Sada frekvenčně řízených vibračních kanálů rozprostírá arašídy po celé šířce karamelové desky, čímž se zabrání vzniku mezer nebo nadměrnému shlukování.
- Mechanická integrace: Deska pak prochází pod kalibrovaným embosovacím válcem. Tento váleček jemně vtlačí arašídy do teplé karamelové vrstvy, uzamkne je na místě, aniž by ořechy rozlámal nebo narušil spodní vrstvu nugátu.
Zpracování cereálních tyčinek a vysokorychlostní řezačky gilotinou
Zatímco tyčinky závisí na tvárném karamelu a provzdušněné hmotě, kompozitní cereální tyčinky představují zcela odlišný profil materiálu. Moderní linka na výrobu cereálních tyčinek musí zpracovávat jemná, křehká křupavá zrna, ovesné vločky, sušené ovoce a pojiva z viskózního cukru nebo medu bez rozdrcení křehkých složek. Zachování strukturální integrity je zásadní pro dodání křupavé textury, kterou spotřebitelé očekávají.
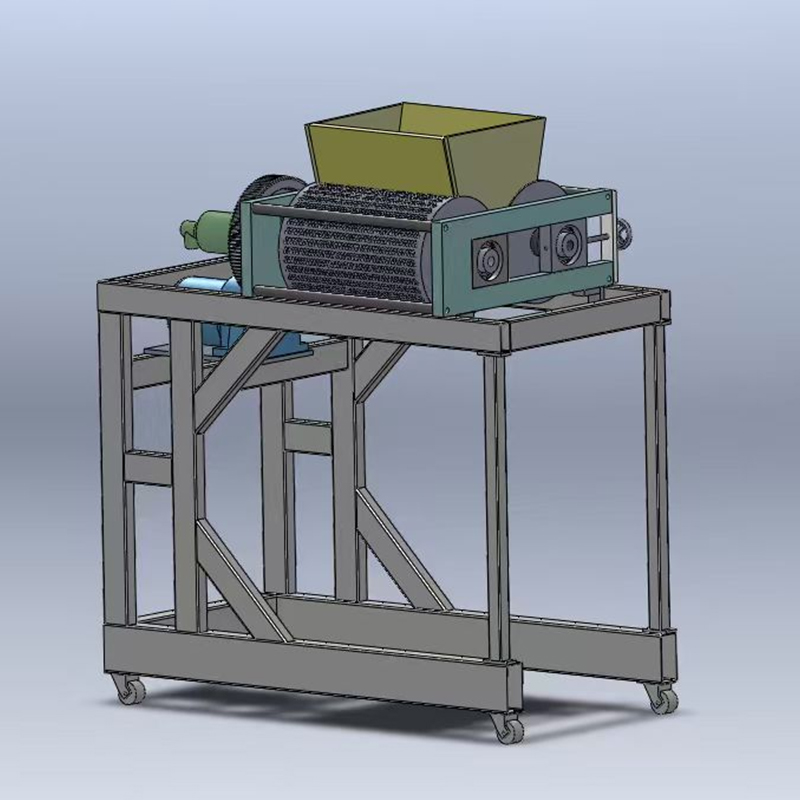
Pojivo a suché kamenivo se mísí v kontinuálních dvouhřídelových lopatkových mísičích konfigurovaných tak, aby vyvíjely minimální smykovou sílu. Hmota se poté přenese do specializovaného nízkotlakého formovače bram. Namísto použití vysokotlakých kompresních válců, které by mohly rozdrtit obilná zrna, tyto systémy využívají více jemných kalibračních válců. Tyto válce pomalu stlačují hmotu do soudržné matrice jednotné hustoty a tloušťky.
Kinematika vysokorychlostních gilotinových řezaček
Jakmile cukrovinková nebo cereální deska projde prodlouženým vícevrstvým chladicím tunelem a dosáhne strukturální tuhosti, musí být nařezána na jednotlivé rozměry tyče. Tento proces je rozdělen do dvou odlišných fází: podélné řezání a příčné řezání. Podélné řezání se provádí řadou ultra ostrých, kruhových rotujících nožů, které rozdělují širokou desku na rovnoběžné pásy.
Mechanickým jádrem řezné plochy je vysokorychlostní gilotinová řezačka, která provádí příčné řezy. U moderních linek běžících při vysokých rychlostech dopravníků by standardní stacionární vertikální řezačka způsobila hromadění produktu a drcení tyčí. Proto inženýři využívají složitý mechanický mechanismus známý jako létající gilotina.
Aby se zabránilo lepkavým karamelovým, nugátovým nebo sladkým pojivům přilnout k čepeli, pokročilé gilotinové systémy obsahují vysokofrekvenční ultrazvukové měniče. Tyto měniče rozvibrují lopatku o frekvenci 20 kHz nebo 35 kHz. Tato ultrazvuková vibrace snižuje tření, eliminuje lepkavé nánosy, zajišťuje čisté řezy a minimalizuje plýtvání produktem.
Integrace biskvitových komponentů s cukrářskými linkami
Mnoho pokročilých formátů občerstvení kombinuje křupavé sušenkové základy s vrstvami nugátu, karamelu nebo čokolády. Dosažení této směsi vyžaduje bezproblémové připojení kontinuálního průmyslového stroje na výrobu sušenek k cukrářské lince. Sušenková složka musí přesně odpovídat rychlosti průchodu, šířce a vyrovnání zařízení pro tvarování čokolády.
Integrace automatické linky na výrobu sušenek vyžaduje pokročilé řídicí sítě, obvykle spravované centrálními programovatelnými logickými řídicími jednotkami (PLC), které komunikují prostřednictvím vysokorychlostních protokolů průmyslového Ethernetu. Pokud dojde ke změně rychlosti v pečicí peci nebo chladicím dopravníku, musí následné formovací a potahovací systémy automaticky upravit své parametry, aby se předešlo zaseknutí nebo mezerám produktu.
Termodynamické výzvy při kombinování vrstev sušenek a cukrovinek
Sušenky vycházejí z chladicích dopravníků s nízkým obsahem vlhkosti a okolními teplotami. Pokud na suchou sušenku bez přípravy položíte teplou vrstvu karamelu nebo nugátu s vysokou vlhkostí, dojde k termodynamické migraci vlhkosti. Postupem času sušenka absorbuje vodu z přilehlé cukrářské hmoty, ztratí svou křupavost a změkne, zatímco karamel vyschne a ztvrdne.
Aby se tento problém eliminoval, instalují automatizované linky mezi klimatizační zóny a mikropotlačovače nugátová výrobní linka a systémy pro manipulaci se sušenkami. Micro-enrober aplikuje ultratenkou bariérovou vrstvu čistého kakaového másla nebo směsi na bázi tuku na horní povrch sušenky. Tato bariéra utěsňuje porézní strukturu upečeného těsta, blokuje přenos vlhkosti a zachovává odlišné textury každé vrstvy po celou dobu její trvanlivosti.
Často kladené otázky
Q1: Jak ultrazvuková gilotinová čepel zabraňuje přilepení karamelu a nugátu během vysokorychlostního řezání?
Ultrazvukové gilotiny používají piezoelektrický měnič k vibraci řezného kotouče při frekvencích mezi 20 a 35 kHz. Tato rychlá mikrovibrace vytváří povrch s extrémně nízkým třením, což téměř znemožňuje přilnutí viskoelastických materiálů jako karamel a nugát ke kovu čepele. Zajišťuje dokonale čisté vertikální řezy, minimalizuje deformaci produktu a eliminuje časté zastavování linky potřebné k čištění tradičních mechanických nožů.
Otázka 2: Jaká je hlavní příčina kolísání hmotnosti v automatizované lince na výrobu cereálních tyčinek a jak je kontrolována?
Primární příčinou kolísání hmotnosti je nerovnoměrná sypná hustota ve smíšené obilné hmotě před tím, než vstoupí do stupně lisování. Tato variace je řízena instalací automatických gravimetrických podávacích systémů a vícebodových laserových skenerů profilů přímo před formovače bram. Pokud skenery detekují odchylku tloušťky nebo hustoty, je odeslán signál k nastavení servomotorů na kalibračních válečcích. To umožňuje úpravy v reálném čase pro udržení hmotnosti produktů v tolerancích 1 procenta.
Q3: Proč je vyžadováno přísné teplotní pásmo uvnitř chladicích tunelů vícevrstvé linky na cukrovinky?
Vícevrstvá tyčinka obsahuje složky s různými tepelnými vlastnostmi, jako je nugát, karamel, ořechy a čokoláda. Otřesy teplé tyčinky extrémně studeným vzduchem mohou způsobit nerovnoměrné smrštění, což vede k deformaci desky, prasklinám nebo výkvětu čokoládového tuku. Chladicí tunely na klíč používají zřetelné zóny s řízenou teplotou, počínaje mírným chlazením pro stabilizaci karamelu a nugátu, následovanými studenými zónami pro ztuhnutí struktury a končící zónou opětovného ohřevu pro zvýšení teploty tyče nad okolní rosný bod, čímž se zabrání kondenzaci vody před balením.
Q4: Jak se synchronizuje průmyslový stroj na výrobu sušenek s linkou na cukroví, pokud se liší rychlost jejich zpracování?
Synchronizace je řízena automatizovaným vícevrstvým systémem ukládání do vyrovnávací paměti a indexování. Vysoce přesné fotoelektrické senzory monitorují průchodnost automatické linky na výrobu sušenek. Pokud linka na sušenky běží rychleji než linka na cukrovinky po proudu, jsou přebytečné sušenky směrovány do vyrovnávacích pamětí pro dočasné skladování. Hlavní PLC používá pohony s proměnnou frekvencí k neustálému nastavování rychlosti indexovacích dopravníků, což zajišťuje, že sušenky dorazí přesně zarovnané se stanicemi pro ukládání nugátu a karamelu.
Q5: Jaké sanitační postupy jsou navrženy do moderních linek pro vytlačování cukrovinek na klíč?
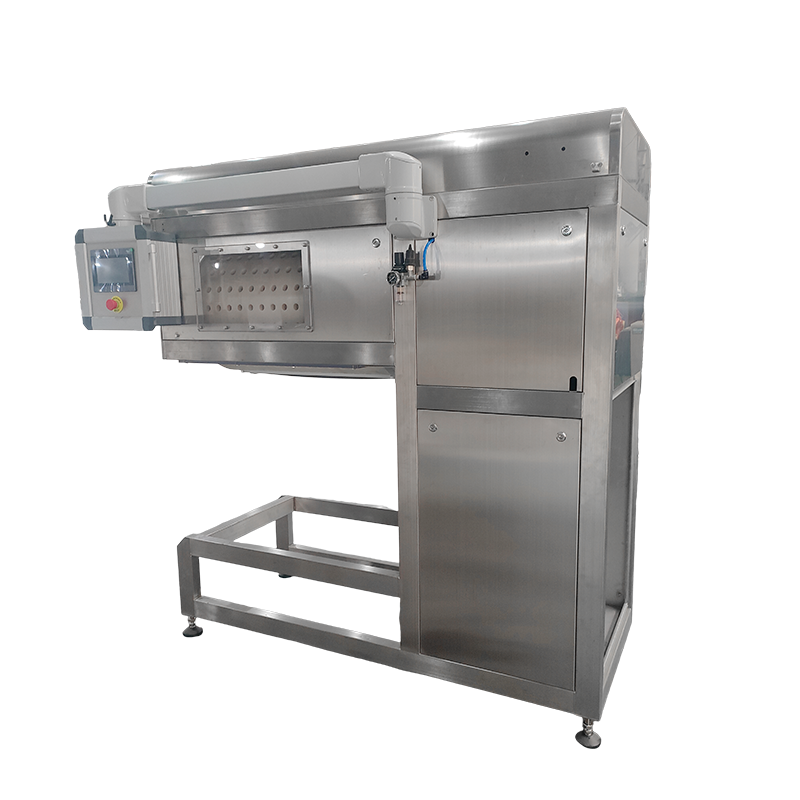
Moderní výrobní systémy na klíč využívají pokročilé systémy Clean-In-Place (CIP) pro všechna zařízení pro hromadnou přípravu a manipulaci s kapalinami v kombinaci s principy Design-for-Sanitation pro mechanické stroje. Formovače, vkladače a řezačky jsou vyrobeny s hladkými, otevřenými rámy z nerezové oceli, které odolávají shromažďování vody, nesou omývací motory s krytím IP69K a jsou vybaveny rychloupínacími dopravníkovými pásy. Tento design umožňuje týmům údržby důkladně vyčistit a dezinfikovat strojní zařízení s minimálními prostoji, což zajišťuje plnou shodu s mezinárodními standardy bezpečnosti potravin.