

Jak pokročilé nanášecí a formovací linky zmenšují výrobu cukrovinek
Průmyslové tvarovací systémy na cukrovinky
Velkoobjemová výroba cukrovinek vyžaduje absolutní přesnost, tepelnou kontrolu a mechanickou spolehlivost. Středobodem moderního průmyslového zpracování čokolády jsou automatizované systémy navržené tak, aby přeměnily tekutou čokoládovou hmotu na strukturované, temperované a dokonale naporcované finální produkty. Ať už zpracováváte pevné bloky, složité plněné pralinky, mini kapky nebo čočku s cukrovou skořápkou, výrobní závody musí nasadit specializované tvarovací konfigurace, aby bylo dosaženo konzistence v milionech jednotek denně.
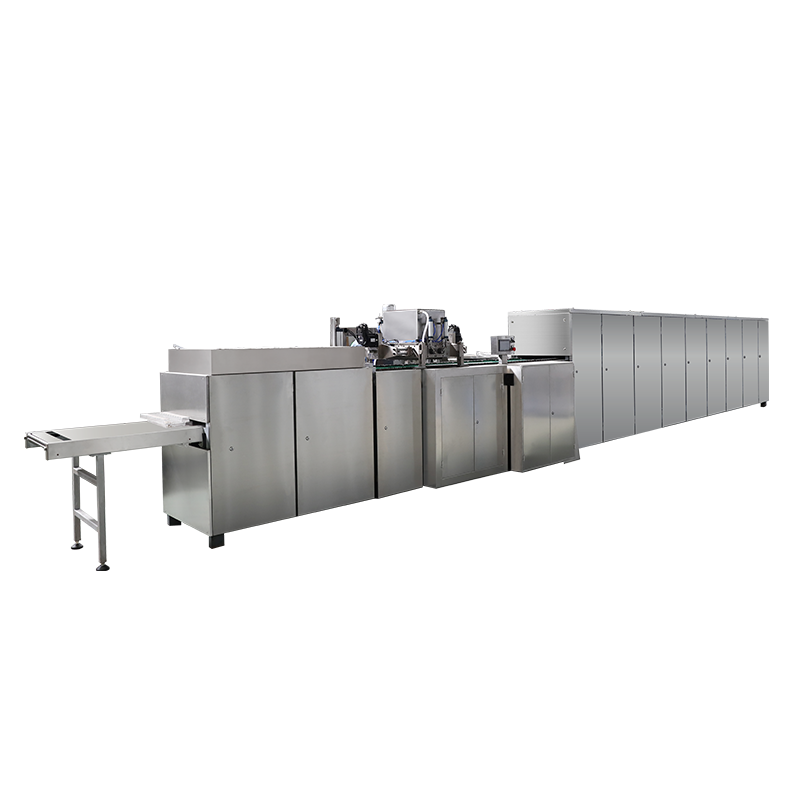
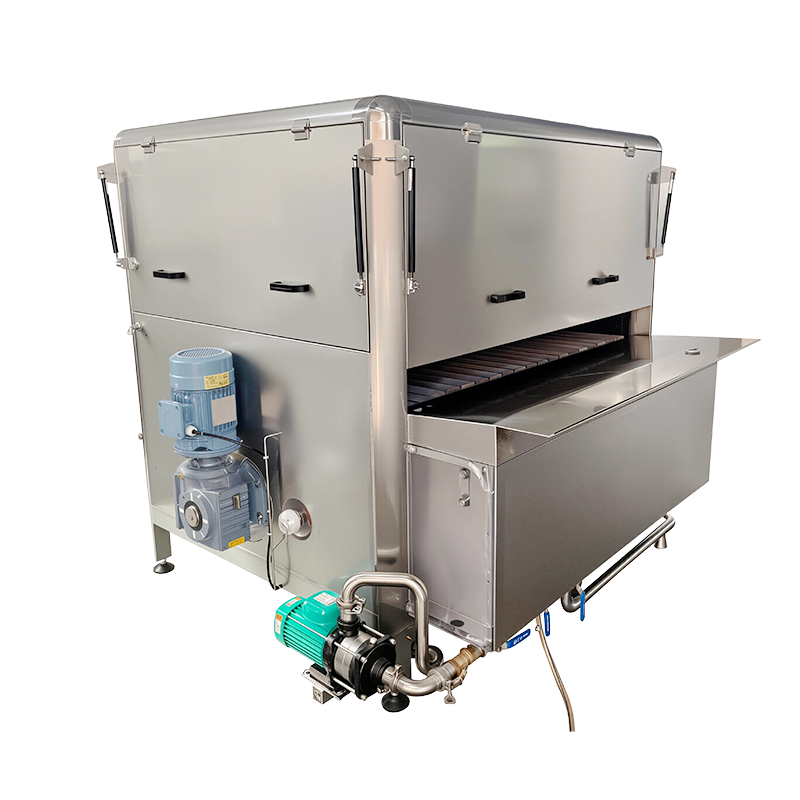
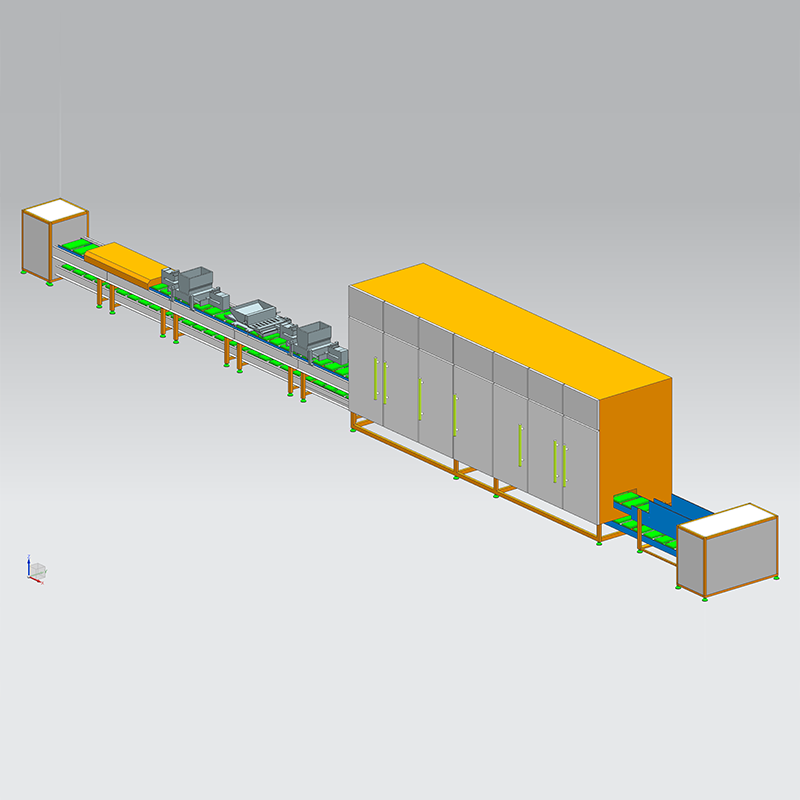
Přechod od ruční nebo poloautomatické dávkové výroby k plně kontinuálnímu provozu vyžaduje hluboké pochopení dynamiky tekutin, termodynamického chlazení a mechanické synchronizace. Tekutá čokoláda se chová jako nenewtonská tekutina, vykazuje tixotropní vlastnosti, které vyžadují neustálé míchání, přesné teplotní rozsahy a pečlivě vypočítané smykové napětí během procesu nanášení. Menší změny teploty hmoty nebo mechanického tlaku mohou vést ke strukturálním defektům, špatné stabilitě tukového výkvětu nebo nekonzistentní hmotnosti produktů. Pro zmírnění těchto rizik implementují moderní cukrárenská zařízení plně integrované systémy, jako je např Automatická formovací linka na čokoládu q11 stabilizovat proměnné v průběhu životního cyklu výroby.
Mechanika automatické lisovací linky na výrobu čokolády Q11
Architektura zpracování automatizovaného stroje na formování čokolády se točí kolem nepřetržité smyčky, kde tuhé polykarbonátové formy podstupují sekvenci přesných tepelných a mechanických úprav. Polykarbonát je vybrán jako primární materiál pro moderní cukrářské formy díky své vysoké odolnosti proti nárazu, rozměrové stabilitě při kolísání teplot a vynikající hladké povrchové úpravě, která hotové čokoládové tabulce dodává vysoký lesk.
Procesní sekvenci uvnitř multifunkčního stroje na výrobu čokoládových tyčinek lze rozdělit do několika kritických fází:
- Předehřívání formy: Než se jakákoli kapalná hmota dotkne povrchu polykarbonátu, projdou prázdné formy infračerveným nebo konvekčním topným tunelem. Zvýšení teploty formy na 1 až 2 stupně temperované čokoládové hmoty (typicky 29 až 31 stupňů Celsia) zabraňuje předčasnému tepelnému šoku a zajišťuje optimální krystalizaci lipidů na rozhraní.
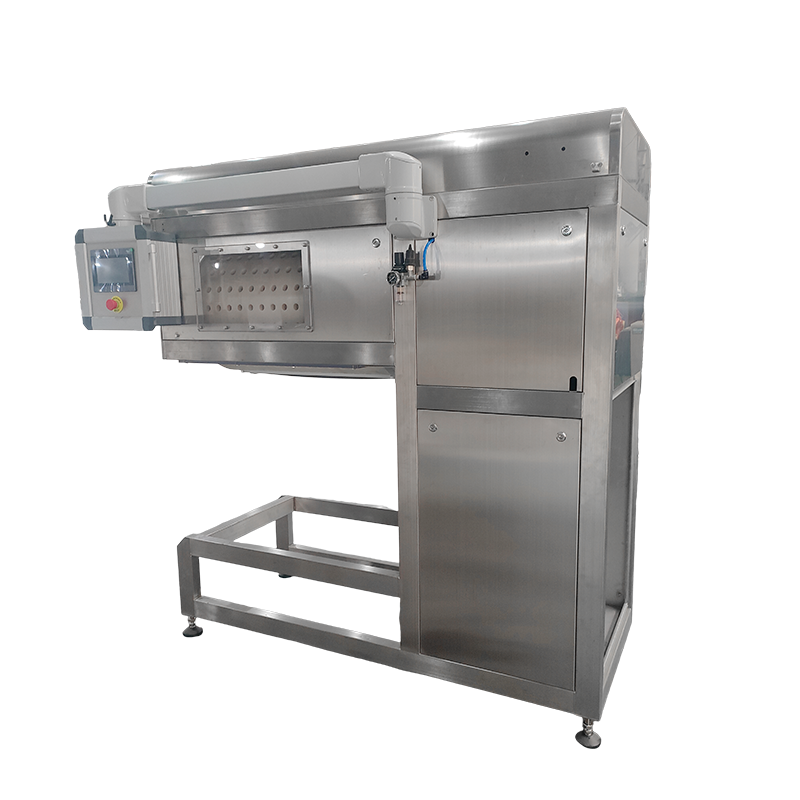
- Objemové ukládání: Předehřáté formy postupují pod servomotorem poháněný stroj na ukládání čokolády. Nakladač používá přesné písty k vytažení kalibrovaného objemu čokolády z opláštěné vyhřívané násypky a přemístí ji přímo do dutin formy.
- Mechanické odformování: Po ztuhnutí v chladicím tunelu se formy převrátí a mechanický poklep nebo pneumatický ohýbací mechanismus uvolní pevné tyče na sanitární dopravní pás pro balení.
Technologie vícenásobného ukládání čokolády
Pokročilé konfigurace v rámci linky na tvarování čokolády využívají hlavy na nanášení čokolády s několika dávkami. To umožňuje současné nebo postupné vstřikování různých hmot do jediné dutiny. Systém s dvojitým vstřikováním může například provádět výrobu pralinek plněných středem vytlačováním vnější skořápky mléčné čokolády při současném vstřikování tekuté pralinky, smetany nebo karamelového jádra soustředným mechanismem vnitřní trysky. Tato přesná koordinace zabraňuje, aby materiál jádra prorazil vnější obal během fáze tuhnutí.
Technické specifikace konfigurací průmyslového lisování
Aby byla zachována konzistentní propustnost produktů a mechanická synchronizace, průmyslové linky pracují v rámci pevných mechanických a termodynamických provozních parametrů. Níže uvedená tabulka nastiňuje technické standardy pro procesy lisování na pevnou a vícenásobnou čokoládu, které pracují při maximální kapacitě.
| Procesní proměnná | Pevný čokoládový blok | Pralinka se středem | Dvoubarevná zahrnutá položka |
|---|---|---|---|
| Předehřev formy Temp | 28 až 30 stupňů Celsia | 29 až 31 stupňů Celsia | 28 až 29 stupňů Celsia |
| Rychlost pístového cyklu | 22 až 28 úderů za minutu | 18 až 22 úderů za minutu | 15 až 20 úderů za minutu |
| Frekvence vibrací | 45 až 50 Hertzů | 35 až 40 Hz | 40 až 45 Hz |
| Doba chlazení tunelu | 18 až 24 minut | 25 až 35 minut | 20 až 26 minut |
| Rychlost vzduchu | 4,5 až 6,0 metrů za sekundu | 3,5 až 4,5 metru za sekundu | 4,0 až 5,0 metrů za sekundu |
Fyzika výroby čokoládových lupínků
Průmyslové pekařské a cukrářské provozy se do značné míry spoléhají na standardizované komponenty ve tvaru kapky. Při hodnocení čokoládové lupínky linka základní otázka často zní: jak se vyrábí čokoládové lupínky v obrovském měřítku, aniž by se obětovala tvarová jednotnost? Odpověď spočívá v mechanickém působení průmyslového depozitáře kapek třísek, který pracuje ve spojení s integrací vysokorychlostního chladicího tunelu.

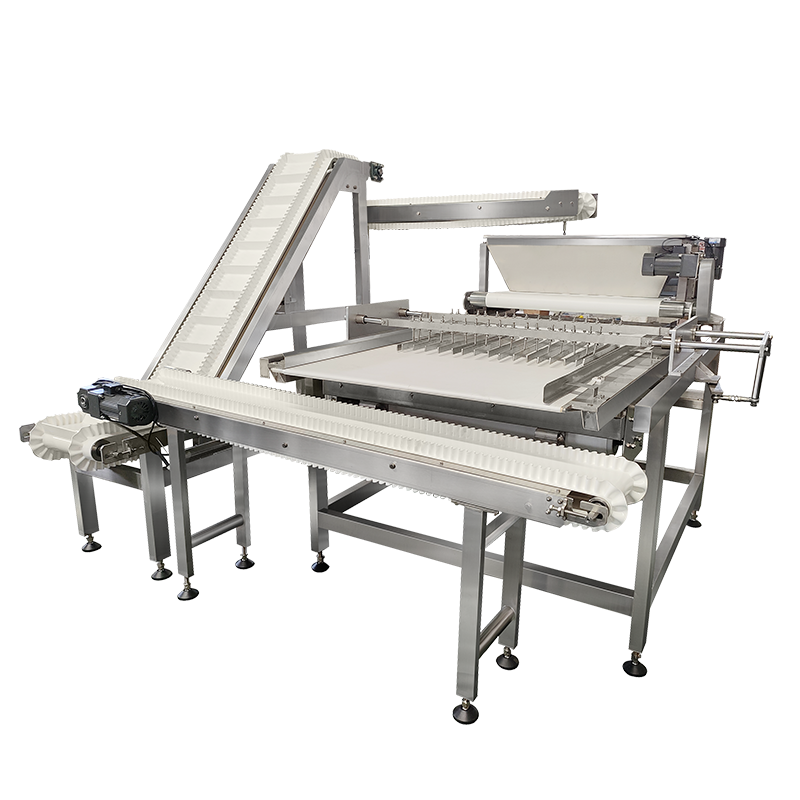
Výrobní proces zcela obchází polykarbonátové formy, místo toho ukládá hmotu přímo na potravinářský polyuretanový nebo nerezový dopravní pás. Primární komponent, který řídí tento proces, je rotační kapkový depozitář nebo rozdělovací deska vybavená rychločinnými jehlovými ventily. Tekutá čokoláda je protlačována řadami přesných otvorů po celé šířce pásu.
Jak se vyrábějí čokoládové lupínky: Krok za krokem
- Hmotnostní posuv a stabilizace tlaku: Temperovaná čokoládová hmota je čerpána do opláštěného distribučního potrubí. Vnitřní tlak musí zůstat zcela rovnoměrný po celé šířce potrubí, aby bylo zajištěno, že třísky usazené na vnějších okrajích mají přesně stejnou hmotnost jako ty ve středu.
- Tvorba kapky: Když se nanášecí tryska otevře, určitý objem čokolády proudí na pohybující se pás. Rychlost směrem dolů čokoládové hmoty a horizontální rychlost pásu se vzájemně ovlivňují a vytvářejí základní průměr čipu.
- Akce přichycení: Aby se vytvořil charakteristický vrchol čokoládového knoflíku nebo čipu, sestava trysky nebo jehlový ventil ostře přeruší tok, zatímco provádí mírný vertikální pohyb nahoru nebo využívá rychlý pulz stlačeného vzduchu. Tím se oddělí konec kapalné hmoty, což umožní povrchovému napětí vytáhnout vršek do bodu před dopadem na chladicí pás.
- Rychlé konvekční chlazení: Pás okamžitě unáší řady vytvořených třísek do vícezónového chladicího tunelu. Protože poměr povrchové plochy k objemu čipu je mnohem větší než poměr standardní čokoládové tyčinky, musí být chladicí profil agresivně řízen tak, aby se uzamkl v krystalové struktuře, aniž by došlo k tepelnému praskání nebo netemperovanému základu.
Tvarování a kalandrování na výrobních linkách čokoládových bobů
Čokoládové čočky, fazole nebo koule představují jedinečnou výrobní výzvu díky jejich trojrozměrnému zakřivenému povrchu. Na rozdíl od tyčinek nebo hranolků, které mají plochou spodní stranu, protože spočívají na povrchu formy nebo na dopravním pásu, čokoládové knoflíky a středy ve tvaru fazolí vyžadují úplnou strukturální izolaci během formování. Toho je dosaženo prostřednictvím specializovaného výrobní linka na čokoládové boby využívající technologii dvouválcového kalandrování.
Proces závisí na dvou paralelních, protiběžných ocelových válcích, které jsou vnitřně chlazeny na teplotu pod nulou (často mezi -15 a -25 stupni Celsia). Povrchy těchto válců jsou přesně opracovány s odpovídajícími polovičními dutinami. Když je tekutá, netemperovaná nebo částečně temperovaná čokoláda přiváděna do styčného bodu mezi dvěma válci, hmota je okamžitě zmrzlá při kontaktu s povrchy studené oceli.
Chlazené válečky stlačují čokoládu do souvislého pásu nebo plátu sestávajícího ze ztuhlých středů bobů, které drží pohromadě tenká vrstva čokolády. Tento studený, křehký pás je vypouštěn ze spodní strany válců na kontinuální chladicí dopravníkový pás. Dopravník dopravuje pás stabilizačním tunelem, kde vnitřní struktura čokolády dokončuje tuhnutí v celém objemu jádra.
Po úplném ztuhnutí přechází pás do mechanického bubnového bubnu. Rotační pohyb bubnu způsobuje praskání křehkých okrajů a oddělování od vytvrzených jader. Oddělené vločky jsou shromažďovány pod sítem a směrovány zpět do tavicí nádrže pro plnou recyklaci, čímž je zajištěno nulové plýtvání surovinami. Hladké, zaoblené středy čokoládových bobů jsou pak připraveny k přenesení do oddělení potahování cukrem, kde se v rýžovacích bubnech nanáší několik vrstev sirupu a voskového leštidla, aby se dosáhlo konečné křupavé vnější slupky.
Termodynamické chlazení a krystalová stabilizace
Výkon jakéhokoli ukládacího nebo formovacího stroje je přímo omezen schopnostmi jeho následné integrace chladicího tunelu. Tuhnutí čokolády není pouze procesem snížení teploty; jde o složitý krystalizační proces. Kakaové máslo se skládá z několika polymorfních glyceridů, které musí být zaváděny do stabilních krystalů Formy V, aby byla zaručena strukturální tvrdost, čisté praskání a dlouhodobá odolnost proti tukovým výkvětům.
Průmyslové chladicí tunely jsou navrženy s odlišnými provozními zónami pro optimalizaci tohoto krystalického přechodu:
- Zóna 1: Radiační předchlazení: Tato počáteční zóna jemně snižuje teplotu vstupní čokoládové hmoty ze zhruba 30 stupňů Celsia až na 24 stupňů Celsia pomocí sálavých chladicích desek nebo nízkorychlostních proudů vzduchu. Tento pomalý počáteční krok zabraňuje rázové tvorbě nestabilních krystalů formy IV na horním povrchu čokoládového produktu.
- Zóna 2: Konvekční tuhnutí: Jedná se o nejchladnější oblast tunelu, která využívá vysokorychlostní protiproudé proudění vzduchu při teplotách v rozmezí 11 až 14 stupňů Celsia. Tato fáze rychle extrahuje latentní teplo krystalizace uvolněné stabilizujícími lipidy kakaového másla.
- Zóna 3: Opětovné zahřívání a kondicionování: Před výstupem do otevřené balírny prochází čokoláda poslední komorou, kde se teplota postupně zvyšuje zpět na 16 až 18 stupňů Celsia. Tím se výrobek dostane nad okolní rosný bod výrobní podlahy, čímž se eliminuje riziko kondenzace vody na povrchu čokolády, která by jinak rozpouštěla povrchové cukry a způsobila trvalé vady cukrového výkvětu.
Výroba cukrovinek Často kladené otázky
Q1: Proč polykarbonátové formy vyžadují přesné předehřátí před nanášením čokolády?
Pokud je čokoláda uložena do studených polykarbonátových forem, tekutá hmota prochází okamžitým tepelným šokem. Toto rychlé ochlazení způsobí, že se na povrchu okamžitě vytvoří nestabilní lipidové krystaly, což má za následek matný vnější povrch, strukturální křehkost a nedostatek čistého odformování. Předehřátí na 1 až 2 stupně temperované hmoty zajišťuje, že se stabilní krystaly Formy V tvoří rovnoměrně po celém povrchovém rozhraní.
Q2: Jak řada čokoládových lupínků upravuje fyzickou velikost kapek?
Počet na kilogram nebo fyzická velikost čokoládových lupínků je řízena nastavením tří různých proměnných: objemového zdvihu pístu ukládacího zařízení, lineární rychlosti pod ním ležícího dopravníkového pásu a teplotně závislé viskozity temperované čokoládové hmoty. Jemnější úpravy tvaru špičky jsou řešeny změnou časování vertikálního zdvihu separačního mechanismu trysky.
Q3: Může standardní automatická formovací linka provozovat čokoládové přípravky s ořechovými inkluzemi?
Ano, za předpokladu, že ukládací jednotka je vybavena specializovanými inkluzními ventily a otočným mechanismem řízení. Kusy inkluzí musí být přesně nakrájeny na kostičky a smíchány do homogenní směsi v opláštěné směšovací násypce před vstupem do sběrného potrubí ukládacího zařízení, aby se zabránilo mechanickému zablokování v pístových komorách nebo deskách trysek.
Q4: Co způsobuje lámání nebo praskání čokoládových bobů během fáze válcového kalandrování?
K praskání dochází, pokud jsou teploty chlazených válců nastaveny příliš nízko vzhledem k provozní rychlosti podávání, což způsobuje, že čokoládová hmota se stane nadměrně křehkou, než je struktura struktury zcela vytvořena. Alternativně to může být způsobeno nesprávným vyrovnáním odpovídajících polovičních dutin na dvou protiběžně se otáčejících válcích, což vytváří strukturální slabiny podél centrální roviny záblesku.
Otázka 5: Proč je v klimatizačních smyčkách chladicích tunelů kritické odvlhčování?
Odvlhčovací systémy udržují relativní vlhkost uvnitř chladicího tunelu pod 45 procenty. Pokud se teplý, vlhký okolní vzduch z výroby dostane do chladicích zón, vlhkost bude kondenzovat na chladných površích produktu. Tato kondenzace rozpouští sacharózu přítomnou v čokoládové formulaci, která zanechává bílý, práškový krystalický zbytek známý jako cukrový výkvět, jakmile se vlhkost odpaří.