

Jak dlouho trvá proces leštění k dosažení vysokého lesku na čokoládovém dražé?
Pochopení časové osy leštění čokoládové dražé
Cesta od matného čokoládového povrchu k zrcadlovému vysoce lesklému povrchu na čokoládovém dražé je uměním i vědou zároveň. Výrobní manažeři a specialisté na kontrolu kvality se často ptají: Jak dlouho proces leštění ve skutečnosti trvá, než se u čokoládových dražé dosáhne kýženého vysokého lesku? Odpověď není přímočará, protože časovou osu ovlivňuje více proměnných, ale pochopení těchto faktorů je zásadní pro optimalizaci efektivity výroby a udržení konzistentní kvality produktu.
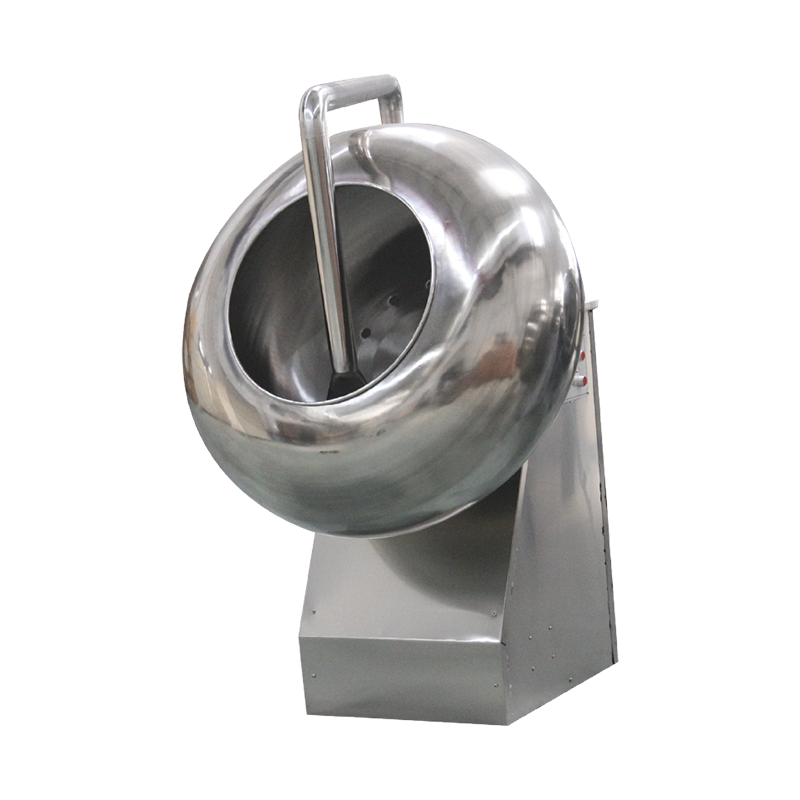
V profesionálních prostředích výroby cukrovinek se proces leštění čokoládových dražé obvykle pohybuje od 45 minut až 3 hodiny na šarži, v závislosti na specifikacích zařízení, vlastnostech produktu a požadované kvalitě povrchové úpravy. Tato časová osa zahrnuje celý cyklus leštění, včetně přípravy, aktivních fází leštění a fází ověřování kvality. Pro operace využívající pokročilé Stroj na leštění čokolády a cukrovinek systémů lze proces výrazně zefektivnit při zachování výjimečných standardů povrchové úpravy.
Variace trvání pramení ze zásadních rozdílů v geometrii produktu, tloušťce povlaku, okolních podmínkách prostředí a specifické použité metodice leštění. Kulaté a kulovité dražé se obecně leští rychleji než nepravidelné tvary díky rovnoměrnějšímu kontaktu povrchu s lešticími prostředky. Podobně produkty s tenčími čokoládovými povlaky vyžadují kratší dobu leštění ve srovnání se silně potaženými středy, protože poměr povrchové plochy k objemu ovlivňuje, jak rychle může leštící médium vytvořit požadovaný lesk.
Faktory, které ovlivňují dobu leštění
Specifikace zařízení a výkonové parametry
Technické specifikace vašeho leštícího zařízení přímo korelují s dobou zpracování. Moderníí leštící stroje se vyznačují průměrem bubnu od 600 mm do 1500 mm, přičemž otáčky jsou obvykle nastaveny mezi 28 a 32 otáček za minutu pro optimální leštění. Stroje vybavené pohony s proměnnou frekvencí umožňují operátorům dynamicky upravovat rychlost otáčení během celého cyklu leštění, což může snížit celkovou dobu zpracování o 15–20 % ve srovnání s jednotkami s pevnou rychlostí.
Topný výkon představuje další kritický časový faktor. Systémy s vyšším topným výkonem (2-3 kW) mohou účinněji udržovat stálou teplotu bubnu mezi 20-25 °C, čímž zabraňují kolísání teploty, které často prodlužuje leštící cykly. Pokročilé modely obsahují duální topná tělesa s nezávislými ovládacími prvky, které umožňují rychlé nastavení teploty, které se přizpůsobí různým recepturám čokolády bez přerušení výrobního toku.
Charakteristika a geometrie produktu
Fyzikální vlastnosti dražovaného leštěného výrazně ovlivňují dobu zpracování. Mezi standardní kategorie produktů a jejich typické časové rámce leštění patří:
- Kulaté kulaté dražé (průměr 8-12 mm): 45-75 minut pro vysoce lesklý povrch
- Zploštělé nebo čočkovité výrobky: 60-90 minut kvůli plochým povrchům
- Válcový nebo sloupcový tvar: 90-120 minut vyžadující speciální leštící protokoly
- Nepravidelné nebo mnohostranné tvary: 120-180 minut pro úplné pokrytí povrchu
- Válcové čokolády zabalené v hliníkové fólii: 30–45 minut pro stlačení fólie a zvýšení lesku
Výpočty poměru plochy k hmotnosti odhalují, že menší dražé (pod 10 mm) leští efektivněji než větší jednotky, protože leštící činidlo se rovnoměrněji distribuuje po celé ploše povrchu. Velmi malé produkty (méně než 5 mm) však mohou vyžadovat snížení rychlosti bubnu, aby se zabránilo agregaci, což může prodloužit dobu zpracování o 10–15 %.
Environmentální a atmosférické podmínky
Úroveň okolní teploty a vlhkosti vytváří měřitelné rozdíly v délce leštění. Optimální podmínky prostředí pro leštění čokolády zahrnují:
- Okolní teplota: 18-22°C (64-72°F)
- Relativní vlhkost: 50-55%
- Cirkulace vzduchu: Řízená, aby se zabránilo kontaminaci prachem
Když okolní vlhkost překročí 60 %, doba leštění se může prodloužit o 20-30 %, protože vlhkost narušuje proces krystalizace, který vytváří lesklý povrch. Naopak extrémně suché podmínky (pod 40% vlhkostí) mohou způsobit rychlé schnutí, které brání správné distribuci leštícího prostředku, což vyžaduje pomalejší rychlost zpracování a prodloužené cykly.
Věda za tvorbou povrchové úpravy s vysokým leskem
Dynamika krystalizace a zjemnění povrchu
Dosažení vysokého lesku na čokoládovém dražé zahrnuje manipulaci s krystalizací kakaového másla na mikroskopické úrovni. Proces leštění vytváří mechanické tření, které generuje kontrolované teplo (přibližně 28-32°C na povrchu výrobku), které na okamžik změkne čokoládovou polevu. Jak se buben dále otáčí a cirkuluje chladný vzduch, povrch rekrystalizuje do stabilního polymorfu Formy V, který vytváří charakteristický lesklý vzhled.
K tomuto tepelnému cyklování dochází opakovaně během cyklu leštění, přičemž každá iterace zjemňuje povrchovou strukturu. Naznačují to výzkumy optimální vývoj lesku vyžaduje 15-25 kompletních tepelných cyklů , což vysvětluje, proč proces nelze uspěchat. Pokus o urychlení cyklu nadměrným zahříváním nebo agresivním mechanickým působením má za následek povrchové defekty, tukový výkvět nebo nerovnoměrné rozložení lesku, což vyžaduje opětovné zpracování.
Aplikační protokoly lešticího prostředku
Aplikace leštících prostředků se řídí přesnými časovými protokoly, které se liší podle typu produktu a požadované intenzity povrchové úpravy. Mezi běžné leštící prostředky a jejich časové harmonogramy patří:
| Leštící prostředek | Fáze aplikace | Doba trvání | Výsledek |
| Roztok arabské gumy (2–3 %) | Finální dokončení | 15-20 minut | Vysoce lesklé ochranné těsnění |
| Směs včelího vosku a karnauby | Mezileštění | 25-35 minut | Hluboký lesk s odolností |
| Glazura na bázi šelaku | Finální tmel | 10-15 minut | Maximální lesk a ochrana |
| Přírodní leštění (bez přísad) | Rozšířený proces | 120-180 minut | Jemný lesk, minimální zpracování |
Načasování aplikace agenta je kritické. Předčasná aplikace těsnících prostředků může zachytit nedokonalosti povrchu, zatímco opožděná aplikace může mít za následek nedostatečnou přilnavost. Zkušení operátoři obvykle aplikují leštící prostředky ve třech fázích: počáteční příprava povrchu (20 % celkového času), primární leštění (50 % celkového času) a konečný vývoj lesku (30 % celkového času).
Optimalizace doby leštění prostřednictvím řízení procesu
Strategie řízení teploty
Účinná regulace teploty představuje nejvýznamnější faktor při zkrácení doby leštění bez kompromisů v kvalitě. Pokročilé leštící systémy využívají vícezónovou regulaci teploty, která umožňuje různým sekcím bubnu udržovat odlišné tepelné profily. Tato schopnost umožňuje současné zpracování produktů v různých fázích leštícího cyklu, což zkracuje celkovou dobu vsázky až o 25 %.
Optimální průběh teploty během standardního 90minutového leštícího cyklu se řídí tímto vzorem:
- Počáteční fáze (0-15 minut): Okolní teplota (20-22°C) umožňující přizpůsobení povrchu
- Fáze zahřívání (15-30 minut): Postupné zvyšování na 24-26°C pro aktivaci změkčení povrchu
- Aktivní fáze leštění (30-60 minut): Údržba při 28-30°C s periodickými intervaly chlazení
- Fáze vývoje lesku (60-75 minut): Řízené chlazení na 22-24°C pro stabilizaci krystalizace
- Fáze konečného nastavení (75-90 minut): Vraťte se na okolní teplotu pro stabilizaci produktu
Nastavení rychlosti a sklonu bubnu
Úhly sklonu bubnu mezi 15° a 45° významně ovlivňují pohyb produktu a účinnost leštění. Strmější úhly (35-45°) vytvářejí kaskádovitější účinek, který zvyšuje vystavení povrchu lešticím činidlům a potenciálně zkracuje dobu zpracování o 10-15 % u kulatých výrobků. Plošší úhly (15-25°) se však ukazují jako účinnější pro nepravidelné tvary, které vyžadují jemnější zacházení, aby se zabránilo poškození povrchu.
Protokoly s proměnnou rychlostí dále optimalizují dobu zpracování. Spuštění s nižšími rychlostmi (20-25 ot./min) během počátečních fází lakování zabraňuje poškození produktu, zatímco zvýšením na optimální rychlost leštění (30-32 ot./min) během hlavní fáze se maximalizuje účinnost zušlechťování povrchu. Některé pokročilé systémy obsahují funkce zpětného otáčení, které eliminují mrtvé zóny a zajišťují rovnoměrné leštění, čímž zkracují celkovou dobu cyklu zajištěním konzistentní expozice všech povrchů produktu.
Plánování výroby a plánování dávek
Výpočet denní výrobní kapacity
Pochopení přesných požadavků na dobu leštění umožňuje přesné plánování výroby a výpočty kapacity. Standardní lešticí stroj řady PGJ s průměrem bubnu 1000 mm a kapacitou dávky 50-70 kg může obvykle dokončit 4-6 dávek za 8hodinovou směnu při zpracování standardního kulatého dražé s 60minutovými leštícími cykly.
Výrobní manažeři by měli při plánování zohlednit tyto časové složky:
- Plnění a příprava: 5-8 minut na dávku
- Aktivní proces leštění: 45-120 minut (v závislosti na produktu)
- Kontrola a ověření kvality: 3-5 minut
- Vyložení a přesun: 5-7 minut
- Čištění zařízení mezi dávkami: 8-12 minut (při změně produktů nebo barev)
Tyto výpočty ukazují, že celková doba cyklu na dávku se pohybuje od 66 do 152 minut, což zdůrazňuje důležitost seskupování produktů a optimalizace sekvence. Postupné používání podobných produktů eliminuje dobu čištění mezi dávkami a efektivně zvyšuje denní výkon o 15–20 %.
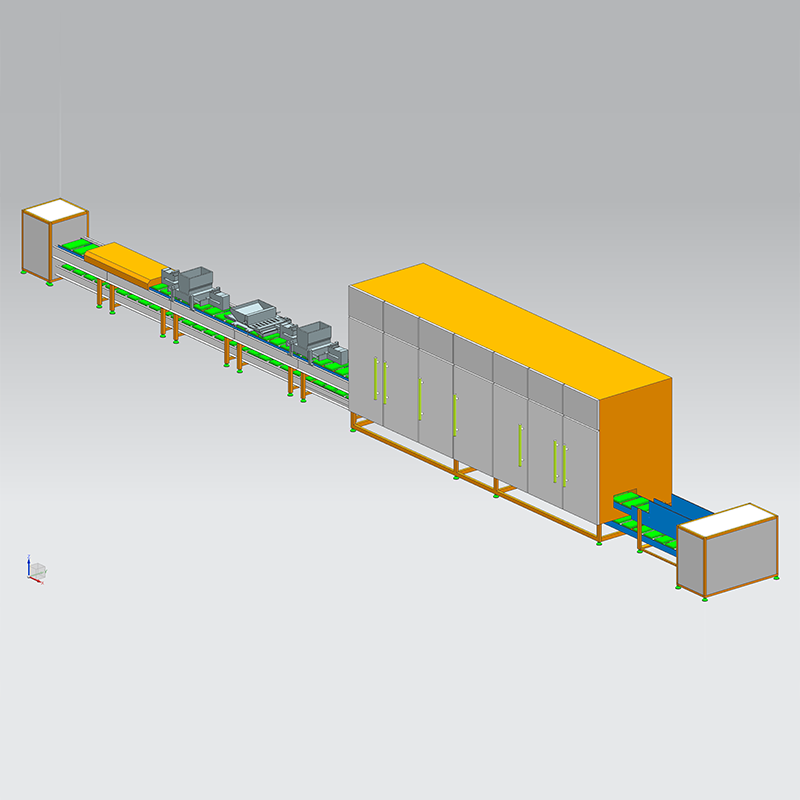
Vícestupňová integrace výrobní linky
Moderní cukrářské provozy integrují leštící stroje do kontinuálních výrobních linek, kde je synchronizace časování kritická. Typická integrovaná linka zahrnuje lakovací stanice, chladicí tunely a leštící jednotky uspořádané za sebou. Leštící stanice musí udržovat krok s předřazenou kapacitou lakování, která se typicky pohybuje v rozmezí 100-500 kg za hodinu v závislosti na konfiguraci linky.
Aby se předešlo úzkým místům, mnoho zařízení používá několik leštících strojů pracujících paralelně, přičemž každá jednotka zpracovává specifické typy produktů nebo požadavky na konečnou úpravu. Tento přístup paralelního zpracování umožňuje celé lince udržovat nepřetržitý tok, zatímco jednotlivé šarže dostávají přesný čas leštění požadovaný pro standardy kvality. Například výrobní linka s výkonem 300 kg/hodinu může využívat tři leštící stroje, z nichž každý zpracovává 100 kg dávky v rozložených 90minutových cyklech, což zajišťuje nepřetržitý výstup při zachování optimální doby leštění.
Posouzení kvality a ověření dokončení
Objektivní standardy pro měření lesku
Určení, kdy je proces leštění dokončen, vyžaduje spíše objektivní měření než subjektivní vizuální hodnocení. Měření lesku podle průmyslového standardu využívá 60stupňové geometrie měřiče lesku, které kvantifikují odrazivost povrchu. Vysoce lesklé čokoládové povrchové úpravy se obvykle shodují 85–95 jednotek lesku (GU) při 60 stupních, zatímco prémiové zrcadlové povrchy mohou překročit 95 GU.
Systémy monitorování lesku v reálném čase integrované do moderních leštících zařízení dokážou automaticky detekovat, kdy produkty dosáhnou cílových specifikací, a zabránit tak nedostatečnému zpracování (nedostatečný lesk) i nadměrnému zpracování (potenciální poškození povrchu nebo tukový výkvět). Tyto systémy snižují kolísání kvality a eliminují nejistotu, která často vede operátory ke zbytečnému prodlužování leštících cyklů.
Vizuální a hmatové indikátory kvality
Zatímco přístrojové měření poskytuje přesnost, zkušení pracovníci kontroly kvality rozpoznávají specifické vizuální vodítka, které indikují optimální dokončení leštění:
- Rovnoměrný povrchový odraz bez pruhů nebo skvrn
- Absence viditelných zbytků leštícího prostředku nebo přitahování prachu
- Konzistentní barevná hloubka na všech površích produktu
- Hladký hmatový povrch bez lepivosti nebo drsnosti
- Stabilní teplota produktu indikující dokončenou krystalizaci
Produkty splňující tato kritéria po vypočtené době leštění mohou být s jistotou vypuštěny, zatímco produkty vykazující nedostatky mohou vyžadovat delší zpracování nebo identifikaci odchylek procesních parametrů.
Odstraňování problémů s prodlouženými časy leštění
Běžné příčiny zpoždění procesů
Když cykly leštění trvale překračují očekávané časové rámce, systematické zkoumání těchto faktorů obvykle odhalí hlavní příčinu:
Problémy s kvalitou nátěru: Čokoládové povlaky s nesprávným temperováním nebo obsahem tuku mohou odolávat leštění, což vyžaduje o 30–50 % delší dobu zpracování. Ověření teploty před nátěrem tomuto problému předchází.
Selhání kontroly prostředí: Nedostatečná klimatizace v oblasti leštění prodlužuje dobu zpracování, protože se zařízení snaží udržet optimální tepelné podmínky. Instalace vyhrazených systémů HVAC pro leštící zóny obvykle zkracuje doby cyklu o 15–25 %.
Stav údržby zařízení: Opotřebované povrchy bubnu, neúčinná topná tělesa nebo ucpané systémy cirkulace vzduchu snižují účinnost leštění. Plány pravidelné údržby by měly zahrnovat povrchovou úpravu bubnu každých 12-18 měsíců a čtvrtletní kontrolu topného tělesa.
Přetížení produktu: Překročení doporučené kapacity dávek (typicky 45-90 kg pro 1000 mm bubny) vytváří nerovnoměrné leštění a prodlužuje dobu zpracování a zároveň snižuje kvalitu. Dodržování specifikovaných nakládacích hmotností zajišťuje optimální výkon.
Techniky zrychlení procesu
Když výrobní požadavky vyžadují zkrácení doby leštění, mohou tyto ověřené techniky urychlit zpracování bez nepřijatelných kompromisů v kvalitě:
Načítání předem upraveného produktu: Přivedení produktů na okolní teplotu před leštěním eliminuje počáteční fáze tepelné úpravy a ušetří 10-15 minut na dávku.
Optimalizované koncentrace leštících prostředků: Použití mírně vyšších koncentrací arabské gumy nebo specializovaných přípravků pro rychlé leštění může zkrátit dobu konečného lesku o 20-30 %, i když je třeba zvážit náklady.
Vylepšená cirkulace vzduchu: Vylepšení systémů ventilátorů tak, aby poskytovalo o 25–30 % zvýšený průtok vzduchu, urychluje sušení a krystalizaci povrchu, což je zvláště výhodné v prostředí s vysokou vlhkostí.
Automatické řízení parametrů: Řídicí systémy založené na PLC, které automaticky upravují teplotu a rychlost na základě zpětné vazby produktu v reálném čase, zabraňují konzervativnímu nadměrnému zpracování, ke kterému často dochází při ručním provozu.
Výběr zařízení pro časově efektivní operace
Přizpůsobení specifikací stroje výrobním požadavkům
Výběr vhodného leštícího zařízení zahrnuje vyvážení možností doby zpracování s požadavky na objem výroby. Mezi klíčová kritéria výběru patří:
| Průměr bubnu | Kapacita dávky | Typická doba cyklu | Denní výkon (8h) |
| 600 mm | 15 kg | 45-60 min | 120-180 kg |
| 800 mm | 30-50 kg | 50-75 min | 240-400 kg |
| 1000mm | 50-70 kg | 60-90 min | 300-500 kg |
| 1250 mm | 120-180 kg | 75-120 min | 600-900 kg |
Zařízení s různorodým produktovým portfoliem těží ze zachování více velikostí strojů, což umožňuje optimalizaci velikosti šarže pro každý typ produktu, spíše než nucení všech produktů přes předimenzované zařízení, které prodlužuje dobu zpracování.
Pokročilé funkce, které zkracují dobu zpracování
Modern Stroj na leštění čokolády a cukrovinek systémy obsahují funkce speciálně navržené tak, aby minimalizovaly dobu leštění a zároveň zlepšily kvalitu povrchu:
Ovládání měniče s proměnnou frekvencí (VFD): Umožňuje přesné nastavení rychlosti během celého leštícího cyklu, optimalizuje mechanické působení pro každou fázi a snižuje celkový čas o 15-20 % ve srovnání se systémy s pevnou rychlostí.
Automatizovaná dodávka leštícího prostředku: Programovatelné stříkací systémy aplikují lešticí prostředky v optimálních intervalech a koncentracích, čímž se eliminují prodlevy při ruční aplikaci a nekonzistence, které prodlužují dobu zpracování.
Integrované teplotní profilování: Vícezónový ohřev s nezávislým ovládáním umožňuje současné zpracování produktů v různých stupních leštění, čímž se efektivně vytváří nepřetržitý tok v dávkovém systému.
Rychlou výměnu bubnových systémů: Možnost vyjmutí a výměny bubnu bez použití nářadí zkracuje dobu čištění a výměny mezi dávkami z 30–45 minut na méně než 10 minut, což výrazně zlepšuje efektivní denní kapacitu.
Oborové benchmarky a výkonnostní standardy
Srovnávací analýza efektivity zpracování
Průmyslová data odhalují významné rozdíly v účinnosti leštění napříč různými provozními přístupy. Nejlepší zařízení ve své třídě dosahují průměrných dob leštících cyklů 45-55 minut pro standardní kulaté dražé , zatímco průměrní uživatelé obvykle vyžadují 75–90 minut pro výstup ekvivalentní kvality. Tento rozdíl v účinnosti 30–40 % pramení především z možností zařízení, sofistikovanosti řízení procesů a úrovně školení operátorů.
Klíčové výkonnostní ukazatele pro operace leštění by měly zahrnovat:
- Doba cyklu na kilogram hotového výrobku
- Míra kvality prvního průchodu (procento splňující standardy lesku bez opětovného zpracování)
- Spotřeba energie na dávku
- Procento využití zařízení (skutečná doba výroby vs. dostupná doba)
- Účinnost leštícího prostředku (gramy prostředku na kilogram produktu)
Nejvýkonnější operace udržují míru kvality prvního průchodu nad 95 %, zatímco zařízení, která se potýkají s řízením procesu, mohou dosáhnout rychlosti přepracování 15–25 %, což efektivně zvyšuje celkovou dobu leštění a úměrně spotřebu zdrojů.
Budoucí trendy ve zkrácení doby leštění
Nové technologie slibují další zkrácení doby leštících cyklů při zachování nebo zlepšení kvality povrchové úpravy. Ultrazvukové leštící systémy, které jsou v současné době v pokročilém stádiu vývoje, vykazují potenciál zkrátit dobu zpracování o 40–50 % díky lepší aktivaci povrchu. Podobně pokročilé nátěrové přípravky se zlepšenou kinetikou krystalizace mohou umožnit rychlejší vývoj lesku bez zásahu mechanického leštění.
Automatizace a integrace umělé inteligence představují nejbezprostřednější příležitosti pro optimalizaci času. Algoritmy strojového učení, které analyzují vzhled produktu v reálném čase a automaticky upravují parametry procesu, mohou eliminovat konzervativní bezpečnostní rezervy, které operátoři obvykle používají, zkrátit dobu cyklu o 10–15 % a zároveň zlepšit konzistenci.
Praktické pokyny pro implementaci
Stanovení standardních operačních postupů
Dokumentace přesných časových parametrů pro každý typ produktu zajišťuje konzistentní výsledky a umožňuje neustálé zlepšování. Standardní operační postupy by měly specifikovat:
Časové normy specifické pro produkt: Minimální, cílové a maximální doby leštění na základě historických údajů o výkonu a studií ověřování kvality. Tyto normy by měly být čtvrtletně revidovány a aktualizovány na základě zlepšení procesů nebo změn ve složení.
Rozhodovací protokoly: Jasná kritéria pro určení, kdy prodloužit zpracování, kdy vypustit produkty a kdy zahájit vyšetřování problémů. Tyto protokoly zabraňují libovolnému prodlužování času, ke kterému často dochází, když operátorům chybí jasné pokyny.
Požadavky na dokumentaci: Záznam skutečných časů cyklu, podmínek prostředí a měření kvality