

Jak zlepšuje zařízení pro průmyslové potahování čokolády konzistenci povlaku?
Role zalévacího zařízení v moderních cukrářských linkách
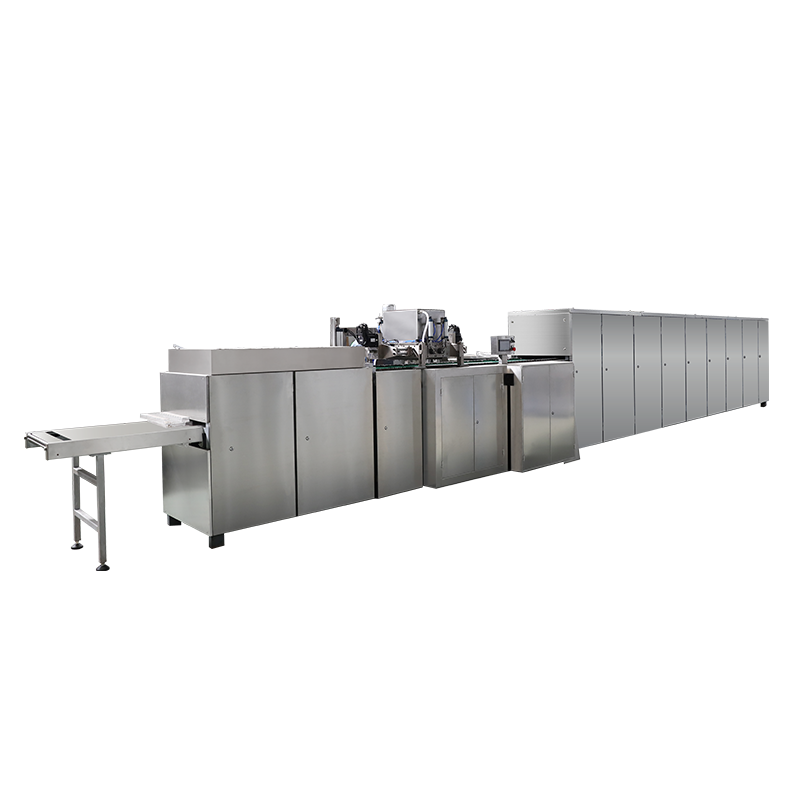
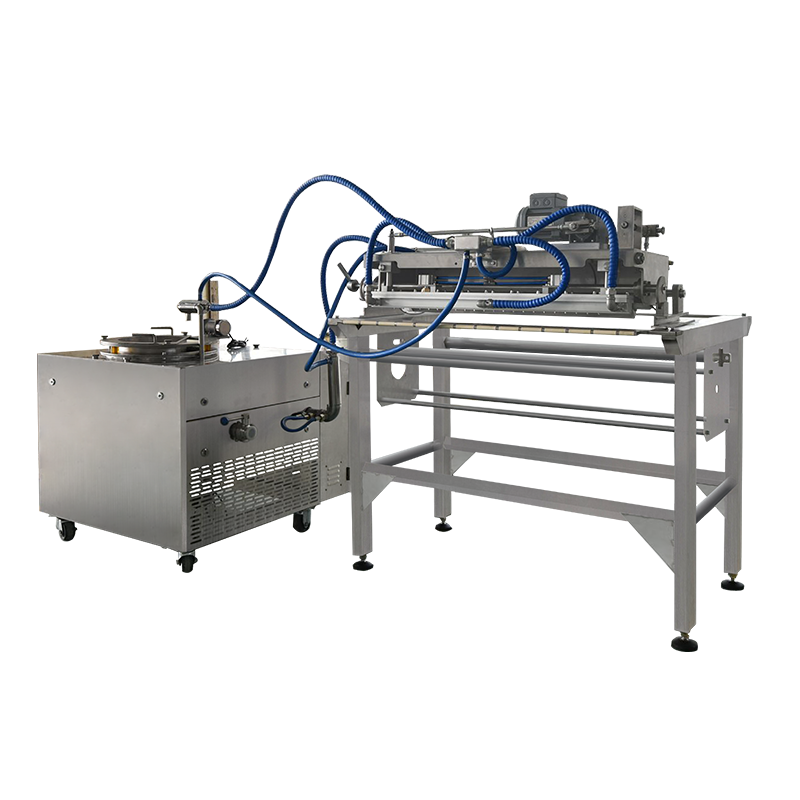
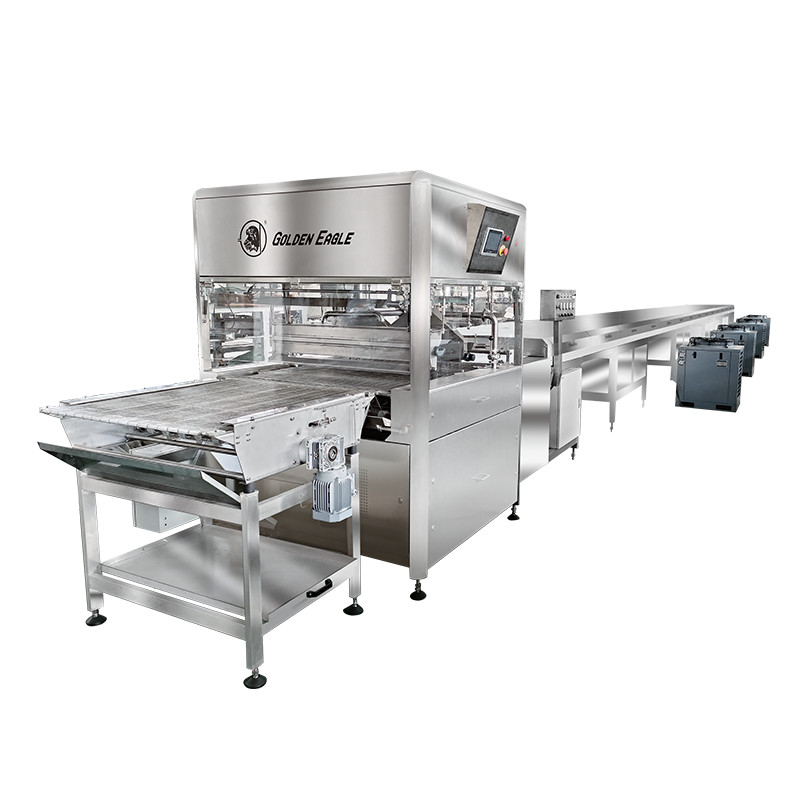
Konzistentní čokoládové pokrytí je jedním z nejtěžších problémů při výrobě cukrovinek. Sušenka, oplatka, shluk ořechů nebo cukrovinkový střed, který ručně projde lázní, zachytí nerovnoměrné vrstvy, vzduchové kapsy a stopy po kapkách, které se okamžitě objeví na maloobchodním regálu. Toto je přesně ten problém, který a linka na čokoládové potahování je navržen tak, aby řešil. Spíše než namáčení produktů jednotlivě, enrober přenáší předměty na pohyblivém síťovaném pásu skrz clonu temperované čokolády, aplikuje kontrolovanou spodní vrstvu a poté odstraňuje přebytečný povlak pomocí kalibrovaných vzduchových nožů předtím, než produkt vstoupí do chladicího tunelu.
Rozteč produktů na podávacím pásu, průtok clony a tlak vzduchového nože, to vše se vzájemně ovlivňuje, což je důvod, proč zařízení, které jednoduše koupí největší dostupný stroj, aniž by toto nastavení přizpůsobilo jeho skutečnému produktu, často skončí s horší konzistencí než menší, správně specifikovaná linka.
Pro manažery závodů, kteří vyhodnocují novou kapacitu povlakování, je rozhodnutí jen zřídka o tom, zda automatizovat, ale která konfigurace galvanizačního zařízení vyhovuje skladbě produktů, cílové propustnosti a již existujícímu uspořádání podlahy. Tento článek rozebírá, jak galvanizační zařízení funguje mechanicky, jak obvykle vypadají údaje o výkonu v různých měřítcích provozu a jak porovnat automatizované nanášení s manuálními nebo poloautomatickými metodami pomocí měřitelných kritérií, spíše než marketingových tvrzení. Zahrnuje také vzory závad, které se nejčastěji objevují, když je linka nesprávně nakonfigurována, spolu s návyky údržby, které udržují systém v toleranci po léta nepřetržitého provozu spíše než měsíce.
Výrobci cukrovinek, pekařství a občerstvení přistupují k tomuto zařízení z různých výchozích bodů. Pekárna, která přidává potahovací krok ke stávající lince na oplatky nebo sušenky, obvykle dovybavuje enrober do pevné délky podlahy, zatímco výrobce cukrovinek, který staví nové zařízení, má větší volnost při dimenzování chladicího tunelu a zásobníku podle dlouhodobých objemových cílů. Obě skupiny těží z práce se stejnou sadou mechanických základů před porovnáním konkrétních modelů.
Jak průmyslová čokoláda Enrober zpracovává produkt
Na funkční úrovni provádí enrobovací zařízení čtyři různé operace v sekvenci a každý stupeň má své vlastní požadavky na toleranci. Porozumění této posloupnosti je důležité, protože úzké místo nebo nesouosost v jakékoli jednotlivé fázi se projeví jako vada o tři kroky později, což často ztěžuje vysledování základní příčiny na hotovém produktu.
Vstupní stupeň umístí produkt na pás z drátěného pletiva v pevném rozestupu, což je kritické, protože nerovnoměrné rozestupy později způsobí, že čokoláda přemostí mezi položkami nebo zanechá mezery v pokrytí. Předspodní vrstva, je-li nasazena, nanáší tenkou základní vrstvu, aby se produkt nelepil na síťovinu a finální vrstva tak měla čistou, uzavřenou spodní stranu spíše než vzor se síťovinou. Hlavní potahovací hlava pak vrhá souvislou clonu temperované čokolády na pohybující se produkt a zcela ponoří vršek a boky. Vzduchové nože umístěné bezprostředně za závěsem odstraňují přebytečnou čokoládu nasměrováním kalibrovaného tlaku vzduchu přes šířku pásu, což je to, co určuje konečnou hmotnost a rovnoměrnost povlaku mnohem více než samotný závěs. Nakonec potažený produkt prochází vícezónovým chladicím tunelem, kde se teplota postupně snižuje, aby se uzamkl lesk a praskl, aniž by došlo k rozkvětu.
Základní komponenty, které určují kvalitu povlaku
Každý Řada SJP Čokoládové polevy a srovnatelné průmyslové systémy sdílejí společnou sadu subsystémů, ale kvalita sestavení a přesnost řízení každého subsystému jsou tím, co odděluje linku, která drží pevné tolerance, od linky, která se pohybuje během jediné směny.
| Komponenta | Primární funkce | Typický dopad tolerance |
|---|---|---|
| Temperovací jednotka | Zachovává krystalickou strukturu čokoládové hmoty | Stabilita plus nebo mínus 0,5 stupně |
| Hlava závěsu | Zajišťuje rovnoměrný tok povlaku po celé šířce pásu | Rozptyl hmotnosti křížového pásu pod 3 procenta |
| Sestava vzduchového nože | Ořízne přebytečný povlak na cílovou tloušťku | Hmotnost povlaku nastavitelná v malých krocích |
| Síťový řemenový pohon | Dopravuje produkt konstantní, synchronizovanou rychlostí | Rozptyl rychlosti pod 1 procento |
| Chlazení tunnel | Tuhne povlak bez vyvolání tukového výkvětu | Vícezónové ovládání gradientu |
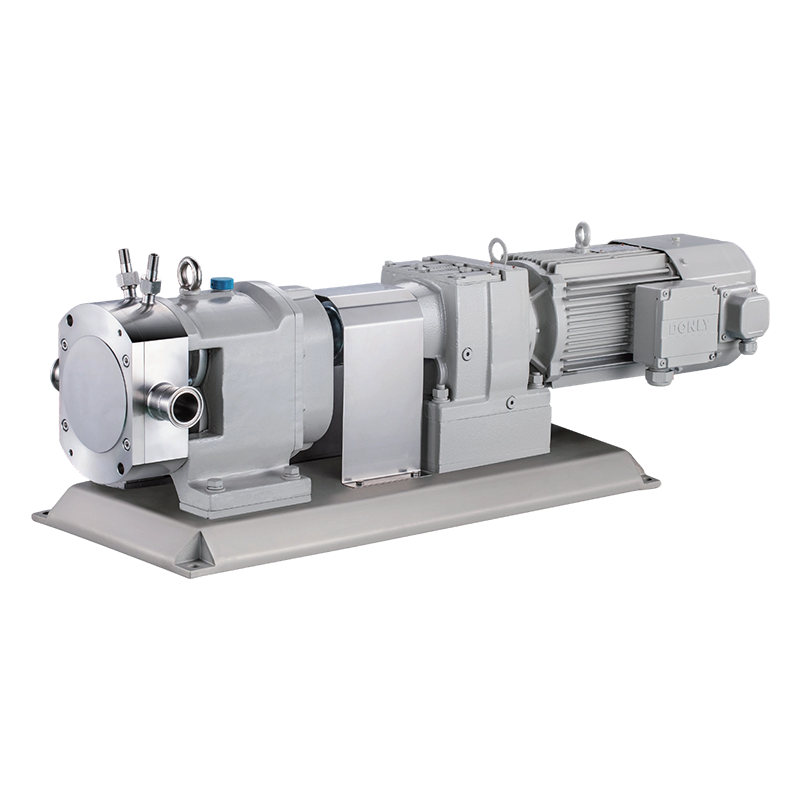
| Spodní recirkulační čerpadlo | Vrátí přebytečnou čokoládu do zásobníku | Zabraňuje hromadění a posunu viskozity |
Temperovací jednotka si zaslouží zvláštní pozornost, protože je to jediná součást, která je nejvíce zodpovědná za vzhled hotového výrobku. Čokoláda, která je nedostatečně temperovaná, ztuhne s matným, pruhovaným povrchem a je náchylná k rozkvětu během několika dní po zabalení, zatímco příliš rychle vytemperovaná čokoláda může ztuhnout uvnitř samotného enroberu a ucpat hlavu záclony. Systémy s uzavřenou teplotní zpětnou vazbou napříč tavicími, temperovacími a zásobními nádržemi udržují užší provozní pásmo než systémy spoléhající na ruční kontroly termostatu.
Srovnávací testy propustnosti napříč konfiguracemi linek
Kapacita linky je obvykle specifikována šířkou pásu a rychlostí pásu, ale počet, na kterém záleží provozně, je výkon povlaku za hodinu, protože právě ten určuje, zda ohřívač drží krok s předřazeným ukládacím zařízením nebo pečicí linkou. Níže uvedená tabulka odráží běžně uváděné rozsahy propustnosti napříč čtyřmi typickými třídami šířky pásu používaných v cukrářských a pekařských aplikacích potahování.
Tyto údaje se mění v závislosti na hustotě produktu, cílové hmotnosti povlaku a na tom, zda linka běží před spodním průchodem, takže by se s nimi mělo zacházet spíše jako s plánovacími rozsahy než s garantovanými hodnotami pro jakýkoli konkrétní produkt. Zařízení potahující lehký plátek bude sedět na horním konci rozsahu, zatímco hustý ořechový shluk s vyšší cílovou hmotností potahu poběží na stejném zařízení pomaleji.
Přesnost řízení teploty během výrobního cyklu
Jedním z více přehlížených ukazatelů výkonu je, jak pevně linka udržuje teplotu čokolády, když běží nepřetržitě po dobu osmihodinové směny. Velké teplotní výkyvy během dlouhých cyklů jsou častým zdrojem občasných problémů s leskem a výkvětem, které je obtížné diagnostikovat, protože se neobjevují u každé šarže.
Systémy s uzavřenou smyčkou, které nepřetržitě odebírají vzorky teploty lázně a upravují topné prvky v malých krocích, udržují mnohem užší pásmo než linky spoléhající se na pravidelné manuální kontroly. To záleží nejvíce na delších sériích, protože čára, která se posune dokonce o stupeň a půl během několika hodin, může posunout produkt ze správně temperovaného na znatelně podtemperovaný bez jediného zjevného spouštěcího bodu.
Provozní poznámka: Teplotní protokoly vytažené z temperovací jednotky a galvanizační lázně samostatně jsou pro řešení problémů užitečnější než jeden kombinovaný odečet, protože obě zóny se mohou nezávisle unášet, když je recirkulační čerpadlo poddimenzované pro objem nádrže.
Enrobing Line versus Manual Coating: Strukturované srovnání
Výrobci, kteří přecházejí z ručního namáčení nebo malých dávkových nádrží na kontinuální linku, obvykle zvažují pět praktických faktorů spíše než jediné číslo nákladů. Níže uvedené radarové srovnání hodnotí automatické galvanizační zařízení oproti ručnímu nanášení na relativní stupnici na základě běžně uváděných provozních výsledků.
Vzor, který se neustále projevuje, je, že ruční potahování si zachovává výhodu pouze při nízkých počátečních nákladech au velmi malých sérií nebo vysoce přizpůsobených položek flexibilitě nastavení. Na každé druhé ose, včetně konzistence tloušťky povlaku a objemu, který může jediný operátor zpracovat za hodinu, má automatizované zařízení podstatně vyšší skóre. To je důvod, proč má ruční namáčení tendenci přetrvávat v řemeslných nastaveních nebo nastavení velmi nízkého objemu, zatímco jakékoli zařízení produkující více než několik set kilogramů za směnu obvykle zjistí, že náklady na pracovní sílu a míra vad samy o sobě ospravedlňují linku. Rozdíl se dále zvětšuje, jakmile jsou zahrnuty náklady na balení a přepracování, protože nekonzistentní ruční potahování má tendenci generovat vyšší míru položek, které musí být přepracovány nebo sníženy, než se dostanou do maloobchodního balení.
Přizpůsobení specifikací vybavení vaší produktové řadě
Volba mezi konfiguracemi enrober spočívá v přizpůsobení hrstky specifikací skutečnému produktu, který je potahován, místo pouhého výběru největšího dostupného stroje. Na konečné rozhodnutí mívají největší vliv následující faktory.
- Šířka pásu vzhledem k půdorysu produktu a požadovaná vzdálenost mezi pruhy, aby se zabránilo čokoládovému přemostění mezi položkami
- Zda je zapotřebí předspodní vrstva, což závisí na tom, zda by se produkt jinak přilepil na pás z holé síťoviny
- Délka chladicího tunelu ve vztahu k rychlosti pásu, protože poddimenzované tunely nechávají produkt na výstupu pouze částečně ztuhlý
- Kapacita nádrže a dimenzování recirkulačního čerpadla vzhledem k dennímu objemu výroby
- Dostupná délka podlahy, protože enrobovací linky s integrovanými chladicími tunely mohou běžet podstatně déle než samotná enrobovací hlava
Zařízení provozující smíšené typy produktů na stejné lince by také měla zvážit, jak rychle lze upravit hmotnost nátěru a rychlost pásu mezi jednotlivými sériemi, protože časté změny na lince postavené pro jediné pevné nastavení vytvářejí prostoje, které narušují výhodu propustnosti, pro kterou bylo zařízení zakoupeno.
Vyplatí se také plánovat budoucí růst objemu, spíše než dimenzovat striktně podle aktuální produkce. Přidání druhého enroberu později, jakmile se během původní instalace nikdy nepočítalo s podlahovou plochou a přípojkami inženýrských sítí, je obvykle mnohem rušivější a nákladnější než specifikovat o něco větší nádrž nebo modulární tunelovou sekci vpředu. Přezkoumání požadavků na rozvodnou síť, včetně kapacity stlačeného vzduchu pro vzduchové nože a chladicí zátěže pro chladicí tunel, spolu s mechanickou specifikací zabrání společné mezeře, kdy samotný enrober má správnou velikost, ale podpůrná infrastruktura závodu nikoli.
Postupy údržby, které prodlužují životnost
Enrobing zařízení pracuje nepřetržitě s potravinářským produktem, který tuhne při kontaktu s chladnými povrchy, což znamená, že postupy údržby se poněkud liší od běžných výrobních strojů. Za většinu neplánovaných prostojů obvykle připadají tři oblasti.
| Oblast údržby | Doporučená frekvence | Režim selhání, pokud je přeskočen |
|---|---|---|
| Čištění a napínání síťových pásů | Denně až týdně | Čokoláda buildup causing belt tracking issues |
| Kontrola trysky vzduchového nože | Týdenní | Nerovnoměrná hmotnost povlaku po šířce pásu |
| Odvápnění temperovací nádrže | Měsíční | Snížený přenos tepla a teplotní drift |
| Chlazení tunnel coil check | Čtvrtletně | Nedostatečný čas tuhnutí vedoucí k měkkému výdeji produktu |
Na plánech čištění záleží u čokolády více než u mnoha jiných potahovacích médií, protože zbytkový produkt ponechaný v nádrži přes noc rekrystalizuje s jinou tukovou strukturou než čerstvě temperovaná čokoláda a opětovné vložení do lázně další ráno bez řádného temperování je běžnou příčinou povrchového výkvětu při prvních várkách nové směny, kterému se lze vyhnout.
Vedení písemných záznamů o kontrolách trysek, kontrolách napnutí řemene a datech odvápnění nádrže také výrazně usnadňuje zjištění pomalého kolísání výkonu, než dojde k úplnému zastavení. Mnoho neplánovaných prostojů na enrobingovém zařízení se vrací k intervalu údržby, který byl jednou vynechán a nikdy se nedohonil, spíše než k náhlé poruše součásti, což je důvod, proč jednoduchý opakující se kontrolní seznam obvykle přináší větší návratnost než jakýkoli jednotlivý kus diagnostického zařízení.
Kategorie produktů, které nejvíce těží z Enrobing
Ne každý potahovaný produkt potřebuje plnou souvislou linku, ale široká škála kategorií dosahuje objemového prahu, kdy se galvanizační zařízení stává praktičtější volbou než ruční máčení nebo rýžování. Následující kategorie jsou nejčastějšími kandidáty na specializovaného enrobera.
- Oplatky, sušenky a sušenky, kde rovnoměrné spodní těsnění zabraňuje tomu, aby základna zůstala nepotažená nebo se přilepila na pás z holé síťoviny
- Shluky ořechů a granolové tyčinky, které vyžadují vyšší hmotnost povlaku a využívají přesné ovládání vzduchového nože, aby se zabránilo shlukování kolem nepravidelných tvarů
- Kusy sušeného ovoce a stealové směsi, kde malá velikost kusu činí ruční namáčení pracné vzhledem k výkonu
- Zmrzlinové tyčinky a mražené novinky, které potřebují rychle tuhnoucí závěs, než produkt na pásu změkne
- Cukrovinky a pralinky, kde stálá tloušťka skořápky ovlivňuje jak vzhled, tak stabilitu při skladování
Každá z těchto kategorií klade jiné požadavky na stejné základní subsystémy. Například řada zmrazených novinek upřednostňuje rychlost záclony a krátkou dobu nastavení před kapacitou zásobníku, zatímco řada shluků ořechů upřednostňuje řadu vzduchových nožů, protože produkty samotné jsou nepravidelné a husté. Kontrola, do které kategorie zařízení spadá, před specifikací šířky pásu nebo délky tunelu udržuje konverzaci o velikosti zařízení založenou na skutečném produktu, spíše než na obecných údajích.
Běžné vady povlaku a jejich kořenové příčiny
Většina problémů s kvalitou vysledovaných zpět k enrobovacím zařízením spadá do malého počtu opakujících se vzorů. Rozpoznání subsystému, který je odpovědný za danou závadu, značně zkracuje dobu odstraňování problémů, protože jinak mají operátoři tendenci nejprve upravit nesprávné ovládání.
| Defekt | Pravděpodobná příčina | Subsystém ke kontrole |
|---|---|---|
| Nerovnoměrná tloušťka povlaku po šířce pásu | Špatně seřízené nebo částečně zablokované trysky vzduchových nožů | Sestava vzduchového nože |
| Matná nebo pruhovaná povrchová úprava | Čokoláda out of temper before reaching the curtain | Temperovací jednotka |
| Holý nebo odkrytý podklad na hotovém výrobku | Chybějící nebo špatně nastavená přihrávka před spodní částí | Předspodní část |
| Produkt se při výstupu slepuje | Nedostatečná doba prodlevy chladicího tunelu | Chlazení tunnel length or belt speed |
| Čokoláda pooling around product base | Nadměrný průtok clony vzhledem k tlaku vzduchového nože | Hlava závěsu and air knife balance |
Protože se tyto závady často objevují přerušovaně, spíše než na každé jednotce, sledování, která směna, typ produktu nebo okolní podmínky korelují s problémem, je obvykle produktivnější než reaktivní seřizování stroje po jediné označené dávce. Zejména okolní vlhkost a teplota zařízení mohou posunout výkon chladicího tunelu, i když všechna vnitřní nastavení zůstanou stejná, a proto některá zařízení zaznamenávají podmínky v místnosti spolu s kontrolami kvality produktů během sezónních přechodů.
Často kladené otázky
Q1: Jaký je rozdíl mezi enroberem a namáčecím strojem?
Namáčecí stroj typicky ponořuje jednotlivé položky do statické nebo lehce míchané čokoládové lázně, zatímco enrober je kontinuální systém, kde se produkt pohybuje pod clonou čokolády na síťovaném pásu, následuje ořezávání vzduchovým nožem a vyhrazený chladicí tunel. Enrobery jsou konstruovány pro kontinuální velkoobjemovou výrobu, zatímco máčecí zařízení vyhovuje menším nebo více řemeslným sériím.
Q2: Jak se kontroluje tloušťka povlaku na lince?
Tloušťka povlaku je primárně nastavena tlakem a úhlem vzduchového nože spíše než samotným prouděním clony. Záclona nanese plnou přebytečnou vrstvu a vzduchové nože odfouknou přebytek, aby zůstala cílová tloušťka, kterou lze obvykle jemně doladit v malých krocích, aby odpovídala požadavkům na hmotnost produktu.
Q3: Co způsobuje květ čokolády na obalených produktech?
Kvetení je nejčastěji způsobeno nesprávným temperováním, teplotními výkyvy během chlazení nebo skladováním hotového výrobku v kolísajících teplých a chladných podmínkách po zabalení. Jeví se jako matný šedý nebo bílý povrchový film, a přestože se nejedná o problém bezpečnosti potravin, je považován za vadu kvality, protože ovlivňuje vzhled a strukturu.
Otázka 4: Může jedna linka na galvanizaci zpracovat více typů produktů?
Většina linek může zpracovávat řadu tvarů a velikostí produktů v rámci limitů šířky pásu a délky chladicího tunelu, za předpokladu, že hmotnost povlaku, rychlost pásu a nastavení před spodkem jsou upraveny mezi jednotlivými sériemi. Zařízení s velmi rozmanitými směsmi produktů by měla před výběrem konkrétní konfigurace potvrdit dobu přechodu.
Q5: Jak dlouhý musí být chladicí tunel?
Požadavky na délku tunelu závisí na rychlosti pásu a cílové hmotnosti povlaku, protože silnější povlaky a vyšší rychlosti pásu prodlužují dobu potřebnou k úplnému ztuhnutí čokolády, než se produkt dostane na výstup. Obvykle se vypočítává z kombinace potřebné doby prodlevy a rychlosti běžícího pásu konkrétní linky.