

Jak stroje na potahování, zdobení a leštění čokolády dosahují dokonalého povrchu
Proč finální fáze potahování definuje kvalitu cukrovinek
Sladká tyčinka, pralinka nebo sušenka mohou být vyrobeny z vynikajících surovin a stále selžou na polici, pokud je vnější povlak matný, nerovnoměrný nebo popraskaný. Finální fáze cukrářské linky je tam, kde výrobek buď získá lesklý, chutný povrch, nebo ztratí tržní hodnotu kvůli viditelným vadám. Tato fáze obvykle zahrnuje tři spojené kroky: potažení středu tekutou čokoládou, přidání dekorativního vzoru nebo polevy a vyleštění povrchu do stabilního, atraktivního lesku.
Výrobci, kteří k těmto třem krokům přistupují jako k jedinému nepřetržitému pracovnímu postupu, spíše než k izolovaným strojům spojeným dohromady, trvale hlásí méně zmetků a předvídatelnější výstup. Tento článek se zabývá tím, jak jednotlivé fáze fungují, na kterých procesních proměnných záleží a jak vyhodnotit zařízení pro výrobní linku, která potřebuje opakovatelnou, profesionální povrchovou úpravu.
Tři stupně lakovací linky
Před porovnáním jednotlivých strojů pomáhá rozdělit dokončovací proces do odlišných funkčních zón. Každá zóna má svůj vlastní teplotní rozsah, mechanické působení a cíl kvality.
| Jeviště | Primární funkce | Typický rozsah teplot | Riziko kvality při přeskočení |
|---|---|---|---|
| Povlak (potahování) | Na středový díl naneste jednotnou čokoládu nebo směs | 29 až 32 stupňů C | Holá místa, slabé pokrytí, defekty nohou |
| Zdobení | Naneste mrholení linky, tečky, inkluze nebo druhou barvu | 30 až 33 stupňů C | Nekonzistentní vzor značky, špatná vizuální diferenciace |
| Leštění | Vytvořte stabilní lesklou vrstvu a odstraňte povrchový zákal | Okolní teplota, 18 až 22 stupňů C | Zakalený povrch, otisky prstů, krátká police |
Každá z těchto zón může být obsluhována vyhrazeným strojem a způsob, jakým se spojují prostřednictvím dopravního systému, má přímý vliv na rychlost a konzistenci linky. A stroj na čokoládovou fontánu se často používá proti proudu k udržení roztavené čokolády v nepřetržité cirkulaci a na stabilní viskozitě, než vůbec dosáhne potahovací clony, což snižuje riziko posunu teploty přiváděného do enroberu.
Co se děje uvnitř linky na čokoládu
An enrober stroj funguje tak, že středové kousky, jako jsou sušenky, ořechy, ovoce nebo tvarované náplně, procházejí pod padajícím závěsem temperované čokolády. Síťový pás nese produkt přes clonu, poté pod spodní nanášecí válec a nakonec přes sadu vzduchových dmychadel nebo nožů, které řídí tloušťku pláště. Rychlost pásu, objem clony a proudění vzduchu jsou tři proměnné, které nejvíce ovlivňují hmotnost povlaku.
Základní funkční zóny enrobingové linky
- Sekce krmení: zarovnává a odděluje středové kusy předtím, než vstoupí do závěsu
- Záclonová a spodní potahová zóna: nanáší primární čokoládovou vrstvu shora a zdola
- Detailingová zóna: odstraňuje přebytečnou čokoládu a tvaruje okraj povlaku
- Chladicí tunel: nastaví plášť řízeným poklesem teploty
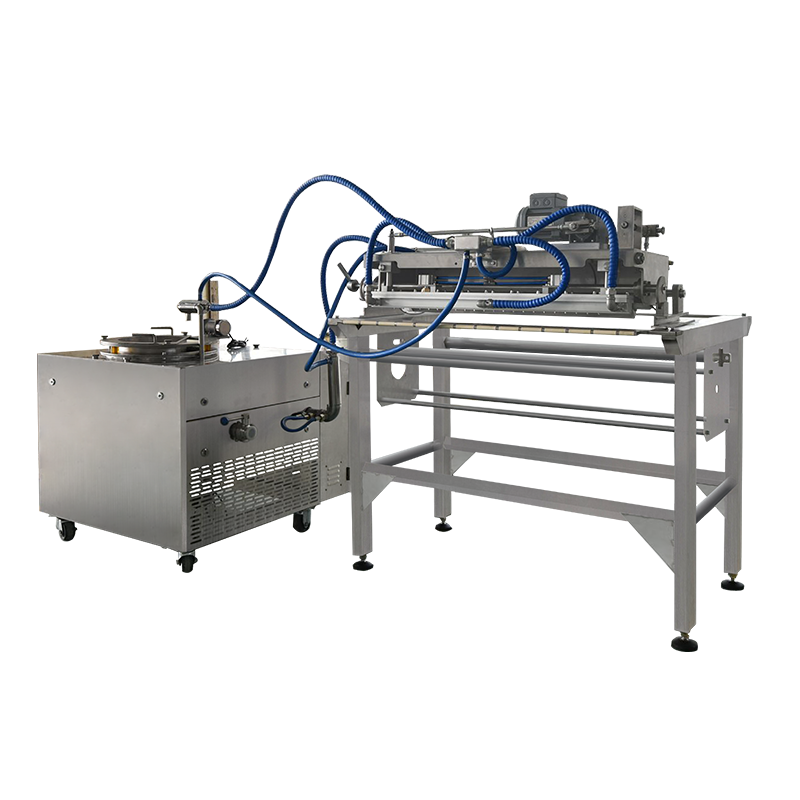
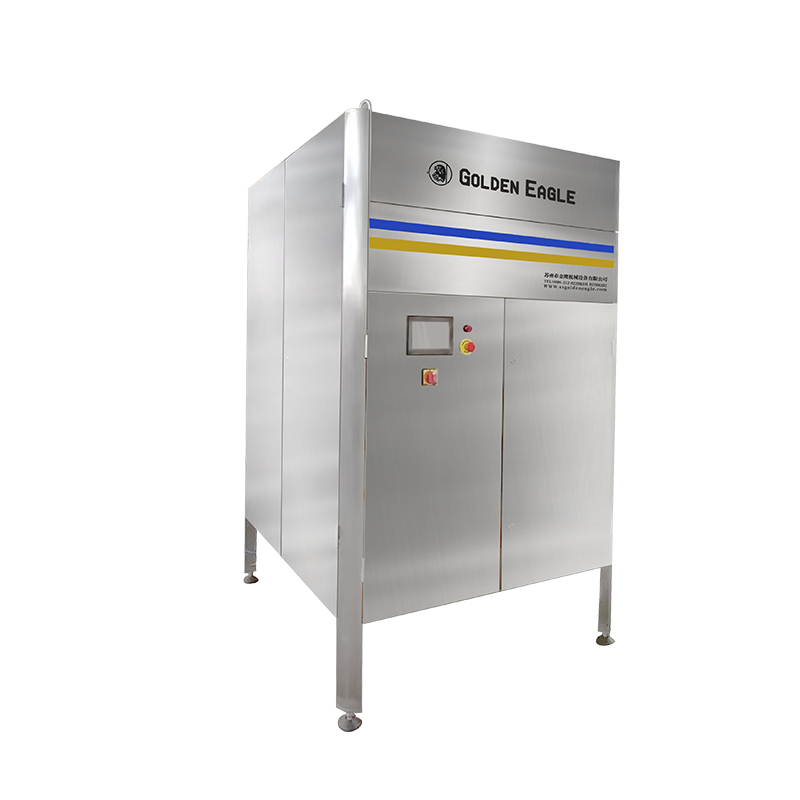
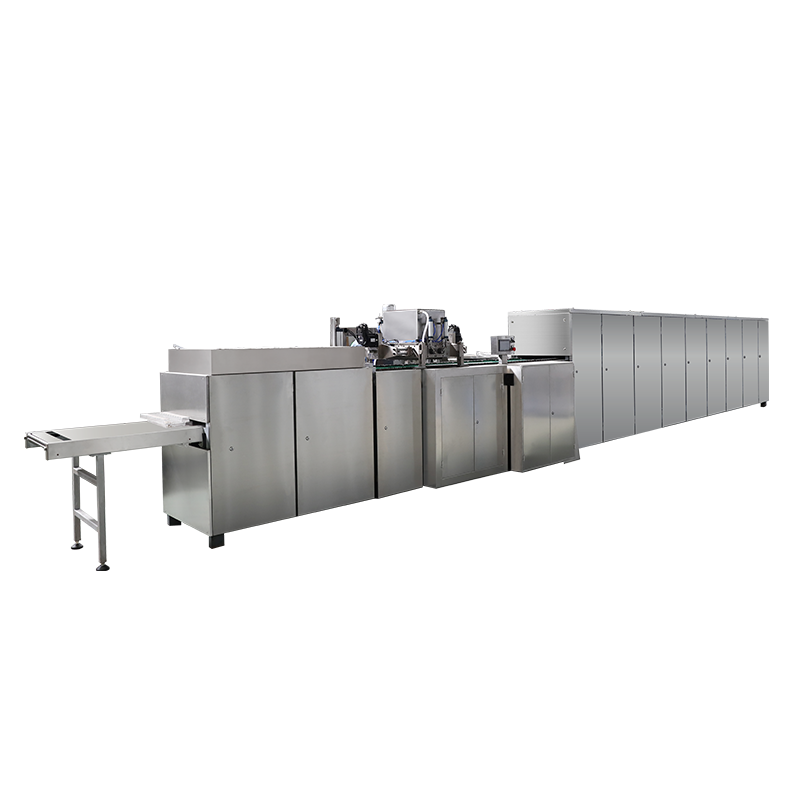
The Řada SJP Čokoládové polevy je postaven na této sekvenci a kombinuje zásobník temperované čokolády, hlavu pro potahování clonou a chladicí tunel do jediné spojené linky. Protože zásobník recirkuluje čokoládu nepřetržitě, linka se vyhýbá problémům s usazováním a slupováním, ke kterým dochází, když rozpuštěná čokoláda stojí v klidu po delší dobu.
Spolehlivý převoz čokolády mezi tavicí nádrží, temperovací jednotkou a galvanizační hlavou je stejně důležité jako galvanizační hlava samotná. Pokud přenosové čerpadlo nebo potrubí umožní čokoládě nerovnoměrně vychladnout, viskozita na závěsu se bude měnit a hmotnost povlaku se bude pohybovat v průběhu výroby, i když se nastavení enroberu nikdy nezmění. To je jeden z důvodů, proč jsou enrobovací linky obvykle specifikovány jako propojený systém spíše než jako samostatné nakupované komponenty.

Jak se fáze lakování, zdobení a leštění propojují
Pochopení fyzického toku produktu přes dokončovací linku usnadňuje diagnostiku, kde vzniká problém s kvalitou. Níže uvedený diagram ukazuje typickou sekvenci od surového středového kusu po leštěný, zabalený produkt.
Přidání identity prostřednictvím dekorace
Jakmile má produkt nastavenou čokoládovou skořápku, vizuální identitu na prodejním regálu mu dává dekorace. To může zahrnovat kontrastní čáru mrholení, tečkované vzory, inkluze sekaných ořechů nebo strouhanky nebo tištěný vzor s použitím barevného kakaového másla. Dekorace musí být aplikována, dokud je základní skořápka stále vnímavá, protože čokoláda, která plně zkrystalizovala, správně nespojí druhou vrstvu.
A Stroj na zdobení QLH je umístěn přímo za chladicím tunelem potahovací linky tak, že základní skořepina má právě tolik povrchové lepivosti, aby dekorační vrstva přilnula bez rozmazání. Rozteč trysek, synchronizace rychlosti linky s hlavním dopravníkem a viskozita materiálu ovlivňují čistotu výsledného vzoru.
Kromě vzorů mrholení a teček mnoho linek také používá a pásový lakovací stroj konfigurace pro nanesení druhé plné vrstvy, jako je barevný složený povlak na základní čokoládovou skořápku, předtím, než zdobící hlava přidá jemnější detaily. Tento vrstvený přístup je běžný u sezónních nebo propagačních produktů, které vyžadují odlišnou vizuální identitu, aniž by se měnil základní recept.

Leštění: Krok, který určuje odvolání po regálu
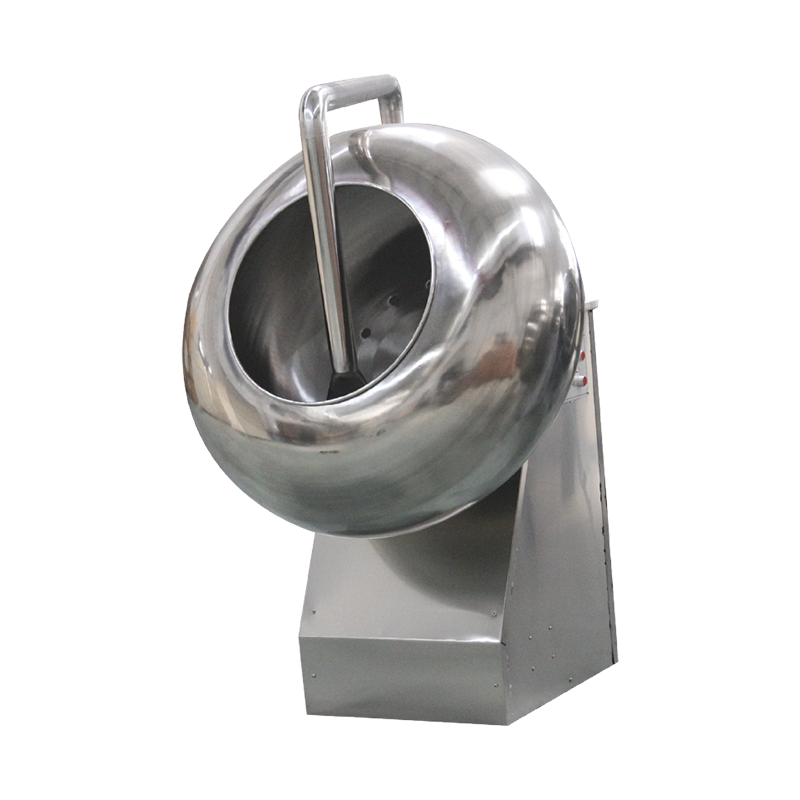
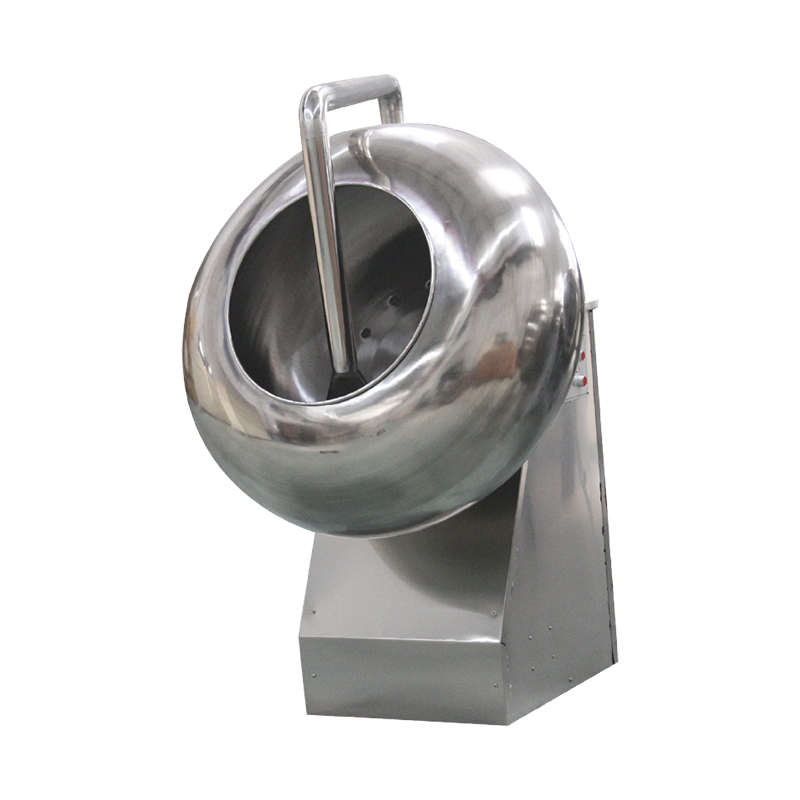
Lesk je jednou z prvních věcí, kterých si kupující všimne, a je to také jeden z nejsnáze ztracených atributů kvality během skladování a přepravy. Leštění řeší tento problém vytvořením tenkého stabilního filmu na potaženém produktu, nejčastěji pomocí rotačního bubnového procesu, který je principiálně podobný rýžovací stroj cukroví provoz, kdy se produkt jemně třepe, zatímco se v kontrolovaných dávkách aplikuje malé množství leštícího prostředku.
A Lešticí stroj řady PGJ obvykle funguje jako poslední mechanický krok před balením. Rychlost otáčení bubnu, doba prodlevy a interval dávkování je třeba vyladit podle konkrétní velikosti a tvaru produktu, protože příliš velké nebo nepravidelné kusy se leští nerovnoměrně, pokud je rychlost bubnu nastavena na menší, rovnoměrnější položku.
| Leštění Variable | Efekt, pokud je příliš nízký | Efekt, pokud je příliš vysoký |
|---|---|---|
| Rychlost otáčení bubnu | Nerovnoměrné rozložení lesku | Povrchový oděr, vyštípané hrany |
| Doba setrvání | Neúplná tvorba filmu | Nadměrné nahromadění, lepkavý povrch |
| Leštění agent dosage | Matný, nerovný povrch | Lepkavé kousky se shlukují |
Tato fáze funguje také jako obecná zařízení na potahování cukrovinek pro rýžované cukrovinky kromě čokolády, včetně oříšků v cukru a výrobků ve stylu dražé, protože mechanismus bubnu a princip dávkování jsou do značné míry stejné bez ohledu na potahový materiál.
Srovnání rolí zařízení na první pohled
Níže uvedená tabulka shrnuje, jak jednotlivé typy strojů zapadají do dokončovacího pracovního postupu, což je užitečné při plánování rozvržení linky nebo odstraňování problémů s konkrétní závadou.
| Vybavení | Pozice v řadě | Hlavní výstup |
|---|---|---|
| Čokoláda Enrobing Line | Po vytvarování středového dílu před chladicím tunelem | Jednotné pokrytí základní skořepiny |
| Zdobení Machine | Po chladícím tunelu, před konečným nastavením | Vzor, mrholení nebo druhá barevná vrstva |
| Leštění Machine | Poslední fáze před balením | Stabilní lesk a ochrana povrchu |
Při pokládání nové dokončovací linky ponechejte nastavitelnou vzdálenost mezi výstupem chladicího tunelu a zdobící hlavou. Produkt, který vychází z tunelu příliš teplý, se pod zdobicí tryskou rozmaže, zatímco produkt, který příliš vychladl, nepřijme další vrstvu čistě.
Běžné povrchové vady a jejich pravděpodobný zdroj
Většinu viditelných defektů povlaku lze vysledovat zpět k jedné z malého počtu procesních proměnných. Přezkoumání vzoru vady, spíše než samotná vada, obvykle ukazuje na zodpovědnou fázi.
- Šedivé pruhy nebo květ : obvykle souvisí se špatnou regulací temperování předtím, než čokoláda dosáhne potahovacího závěsu, nebo s cyklováním teploty během skladování po zabalení
- Tenké nebo holé skvrny na skořápce : často způsobeno objemem závěsu, který je příliš nízký vzhledem k rychlosti pásu, nebo středovými díly, které jsou při vstupu do závěsu příliš studené
- Vlnité nebo přerušované čáry zdobení : typicky problém se synchronizací mezi zdobící hlavou a rychlostí hlavního dopravníku
- Po vyleštění matný nebo skvrnitý lesk : často způsobeno nekonzistentním dávkováním leštícího prostředku nebo rychlostí bubnu, která neodpovídá velikosti produktu
- Výrobek po vyleštění slepí : obecně výsledek přebytku leštícího prostředku v kombinaci s nedostatečnou dobou setrvání nebo schnutí
Protože jsou tyto stupně propojeny, defekt, který se objeví v kroku leštění, nemá vždy původ tam. Například skořepina, která byla ve fázi galvanizace mírně podvrstvená, může zanechat nerovnou povrchovou strukturu, kterou žádná úprava leštěním zcela nenapraví.
Praktické návyky údržby pro konzistentní výstup
Dokončovací zařízení běží s pohyblivými pásy, rotujícími bubny a nepřetržitě cirkulující tekutou čokoládou, z nichž všechny vyžadují pravidelnou pozornost, aby byla zachována konzistentní kvalita během dlouhých výrobních sérií.
- Na konci každé směny vyčistěte nanášecí závěs a spodní válec, abyste zabránili hromadění zbytků, které v průběhu času mění hmotnost nátěru
- Každý týden kontrolujte napnutí řemene na galvanizační a chladicí sekci, protože prověšený řemen mění dobu setrvání pod závěsem
- Denně kontrolujte zdobicí trysky, zda nevykazují částečné ucpání, které je častou a často přehlíženou příčinou nekonzistentních vzorů mrholení
- Nečekejte, až se objeví viditelný problém s leskem, kalibrujte dávkovací čerpadlo leštícího prostředku podle pevného plánu
- Teplotní údaje temperovací jednotky log, takže postupný posun lze zachytit dříve, než ovlivní celou výrobní dávku
Často kladené otázky
Q1: Jaký je rozdíl mezi enrobing a panning jako metody potahování?
Enrobing nanáší povlak průchodem produktu pod padající clonou tekuté čokolády, která vyhovuje kouskům, které potřebují plnou, rovnoměrnou skořápku. Rýžování nanáší povlak v tenkých vrstvách, zatímco produkt se převaluje v rotujícím bubnu, což vyhovuje menším kusům nebo aplikacím, kde je preferována tenčí, sestavitelná vrstva.
Q2: Jak je zdobení načasováno vzhledem k chladicímu tunelu?
Dekorace se obecně aplikuje krátce poté, co základní skořepina opustí chladicí tunel, zatímco povrch má stále mírnou lepivost. To umožňuje, aby se dekorační vrstva spojila, aniž by základní skořepina ztratila svůj tvar nebo se dekorace při kontaktu rozmazala.
Otázka 3: Proč leštění někdy snižuje lesk, místo aby jej zlepšovalo?
K tomu obvykle dochází, když je dávka leštícího prostředku příliš vysoká na dostupnou dobu setrvání a zanechává spíše nerovný nebo lepivý film než hladký. Problém obvykle vyřeší mírné snížení dávky nebo prodloužení doby setrvání.
Q4: Dokáže jedna řada zvládnout více tvarů produktů bez větší změny?
Mnoho dokončovacích linek zvládne přiměřený rozsah tvarů pouze s nastavením rychlosti pásu a objemu záclony. Významné změny velikosti nebo hmotnosti kusu však obvykle vyžadují úpravu rychlosti bubnu na leštícím stupni a výšky trysky také na dekoračním stupni.
Q5: Co způsobuje posun hmotnosti povlaku během dlouhé výrobní série?
Nejčastější příčinou je postupný teplotní posun v recirkulačním zásobníku čokolády, protože viskozita se mění s teplotou i v úzkém rozmezí. Pravidelné kontroly teploty na závěsu, nejen v tavicí nádrži, pomáhají toto zachytit dříve, než to ovlivní výnos.