

1. Úvod: Tři pilíře moderní masové rafinace čokolády
Průmyslová výroba čokolády spoléhá na přesnou sekvenci mechanických a tepelných operací, které přeměňují surovou kakaovou sušinu, krystaly cukru a tuky na hladkou, homogenní pastu. Účinnost této transformace silně závisí na třech kritických fázích: snížení velikosti částic cukru , zkapalňování a míchání tuku a mikromletí kakaových zrn a suchých přísad . Pokud tyto fáze nejsou optimalizovány, čelí výrobci prodlouženým dobám konšování, vyšší spotřebě energie a finálním produktům s drsným pocitem v ústech nebo nekonzistentní viskozitou.
Tato příručka se zaměřuje na praktické metody založené na datech ke zlepšení manipulace s kakaovým vstupem a masové rafinace prostřednictvím strategického použití průmyslových rozmělňovačů, tavicích nádrží a systémů kulových mlýnů. Budeme zkoumat roli každé kategorie zařízení při dosahování cílové distribuce velikosti částic (typicky 18-30 mikronů pro prémiovou čokoládu) při zachování rychlosti průchodu nad 500 kg/h v kontinuálních linkách.
Na základě provozních údajů shromážděných napříč cukrovinkářskými závody střední velikosti představují následující části měřitelná zlepšení účinnosti rafinace, když jsou parametry procesu správně kalibrovány. Například zmenšení velikosti částic cukru z 200 mikronů na 40 mikronů před smícháním může zkrátit následnou dobu mletí v kulovém mlýnu až o 35 procent.
2. Příprava suroviny: Přísun kakaa a mletí cukru
Přísun kakaa – hmotnostní tok kakaových zrn, kakaového likéru a cukru do rafinační linky – určuje konzistenci mezilehlé kaše. Rozdíly v rychlostech přivádění nebo distribuci velikosti částic způsobují kolísání účinnosti mletí po proudu. Stabilní přísun vyžaduje dva paralelní procesy: cukr je rozmělněn na jemný prášek, zatímco kakaová hmota je udržována v tekutém stavu pomocí regulace teploty.
2.1 Vysokorychlostní mletí cukru: Dosažení konzistentního toku prášku
Granulovaný cukr typicky vstupuje do procesu se střední velikostí částic 400-600 mikronů. Bez předběžného mletí tyto velké krystaly přetěžují kulový mlýn, což vede k místnímu přehřátí a nerovnoměrnému zmenšení velikosti. The Vysokorychlostní drtič cukru SFJ řeší tento problém pomocí brusného mechanismu s kolíkovým kotoučem, který pracuje při rychlosti špičky přesahující 100 m/s. Při této rychlosti se krystaly cukru lámou podél štěpných rovin a vytvářejí jemný prášek s 90 procenty částic pod 100 mikronů.
Terénní údaje z cukrářského závodu zpracovávajícího 2,5 tuny cukru za směnu ukázaly, že přechod na vysokorychlostní drtič snížil D90 předmletého cukru (velikost částic 90. percentilu) z 210 mikronů na 74 mikronů. Tento jemnější cukrový prášek umožnil následnému kulovému mlýnu dosáhnout konečné čokoládové hmoty D90 22 mikronů za pouhé 3,5 hodiny – snížení o 1,2 hodiny ve srovnání s použitím nemletého cukru.
Klíčové provozní parametry pro práškování cukru:
- Rychlost hrotu rotoru: 90-110 m/s (nastavení podle tvrdosti cukru)
- Rychlost třídiče: 2000-4000 ot./min. pro ovládání velikosti horního řezu
- Průtok vzduchu: 1200-1800 m³/h, aby se zabránilo oslnění obrazovky
- Cílová velikost částic: D90 ≤ 80 mikronů pro mléčnou čokoládu; ≤ 60 mikronů pro hořkou čokoládu
Operátoři by měli pečlivě sledovat odběr energie a teploty ložisek. Zvýšení odběru proudu o více než 15 procent nad základní čárou znamená buď opotřebované mlecí čepy nebo nadměrnou vlhkost v cukru (nad 0,5 procenta). Začlenění přívodu odvlhčeného vzduchu do drtiče může snížit aglomeraci související s vlhkostí.
3. Zkapalňování tuků a míšení hmoty: Role tavení řízeného teplotou
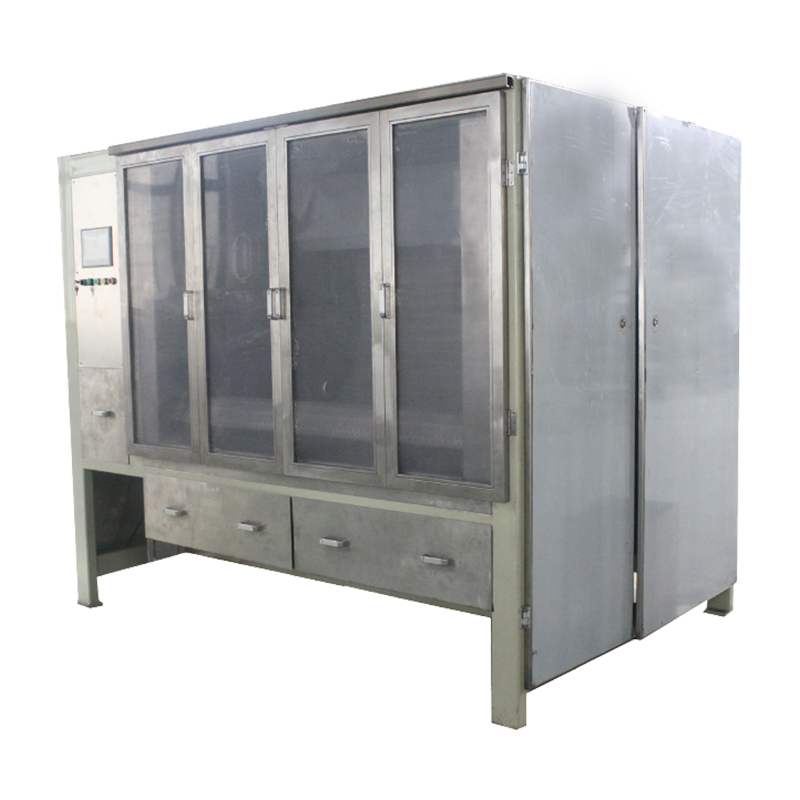
Kakaové máslo a jiné rostlinné tuky musí být zcela zkapalněny, než mohou rovnoměrně obalit pevné částice. Tuk, který zůstává částečně krystalický, vede ke špatné disperzi a aglomerátům, které přežijí proces rafinace. The Nádrž na tavení tuku RYJ integruje opláštěný topný systém s nízkosmykovým míchadlem pro roztavení tuků při zachování jejich polymorfní stability.
3.1 Kontinuální tání tuků a hromadné dodávání
Moderní tavicí nádrže pracují v nepřetržitém režimu: tukové bloky nebo vločky vstupují na jednom konci, procházejí přes zahřáté povrchy (voda nebo tepelné olejové pláště při 50-60 °C) a vystupují jako čirá kapalina. Kritickým konstrukčním prvkem je poměr teplosměnné plochy k objemu – ideálně nad 12 m²/m³ pro rychlé tavení bez lokalizovaných horkých míst. Nádrž RYJ toho dosahuje prostřednictvím důlkového pláště a vnitřních přepážek, které podporují turbulentní proudění.
V praktickém případě výrobce vyrábějící 800 kg/h hořké čokolády zkrátil dobu tání tuku od šarže po kontinuální zpracování. Nádrž RYJ udržovala výstupní teplotu tuku na 45 °C ± 1,5 °C s dobou zdržení 18 minut. Toto konzistentní tukové krmivo eliminovalo předchozí problém nedostatečně roztavených tukových částic objevujících se jako tečky ve finální čokoládě.
Integrace dávkovacího čerpadla
Za tavicí nádrží převádí lalokové čerpadlo nebo progresivní dutinové čerpadlo zkapalněný tuk do míchací nádoby, kde se spojí s cukrovým práškem a kakaovou hmotou. Čerpadlo musí zajistit průtok bez pulzací, aby se zabránilo strhávání vzduchu. Doporučují se zubová čerpadla s frekvenčním měničem, která udržují výstupní tlak mezi 2-4 bary.
| Parametr | Nádrž na tavení tuku RYJ Typical Range | Vliv na rafinaci |
|---|---|---|
| Teplota tání | 45-55°C (kakaové máslo) | Zajišťuje úplné zkapalnění bez zhoršení chuti |
| Rychlost míchadla | 20-40 ot./min | Zabraňuje stratifikaci tuku a urychluje přenos tepla |
| Doba pobytu | 15-30 minut | Vyvažuje účinnost tavení a tepelnou stabilitu |
| Vlhkost na výstupu tuku | < 0,1 procenta | Minimalizuje změny viskozity v konečné hmotě |
4. Redukce velikosti částic pomocí systémů kulových mlýnů
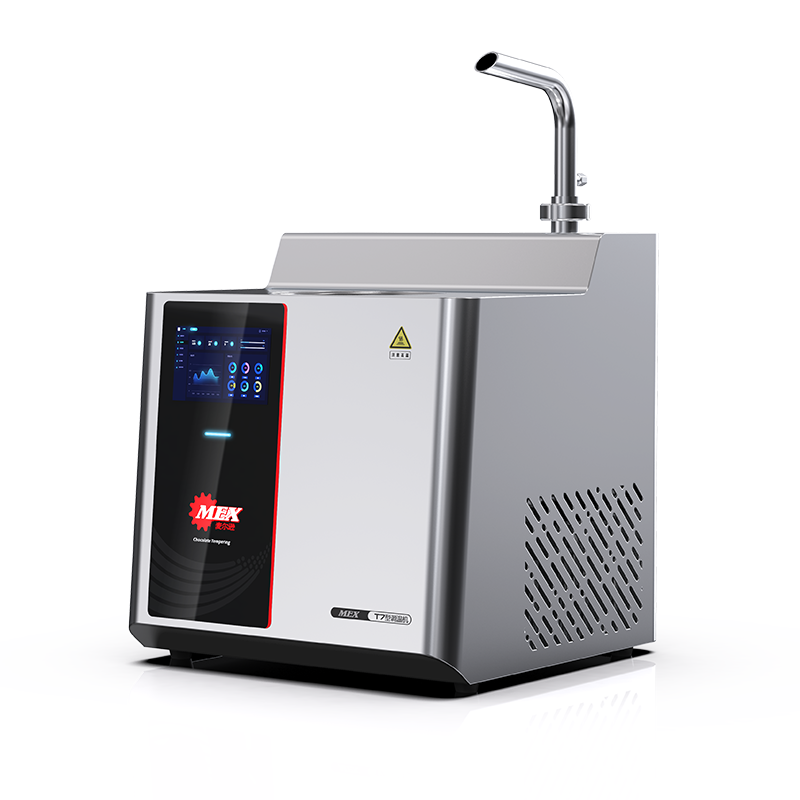
Kulové mletí zůstává nejrozšířenější technikou pro redukci pevných částic v čokoládové hmotě z několika set mikronů až na cílový rozsah 15-35 mikronů. The Mlýnek na čokoládu řady QMJ (nový) obsahuje několik inovací pro zlepšení účinnosti mikromletí: horizontální mlecí komoru s míchacími rameny, dynamický separátor a chladicí systém s uzavřenou smyčkou.
4.1 Jak kulový mlýn QMJ dosahuje vynikajícího mletí čokolády
Kulový mlýnek na čokoládu pracuje na principu vysokoenergetického nárazu a otěru. Uvnitř stacionární válcové komory jsou kuličky z chromové slitiny (průměr 8-15 mm) uváděny do pohybu centrálním míchacím hřídelem s kotoučovými nebo čepovými oběžnými koly. Čokoládová hmota je kontinuálně čerpána přes lože mlecího média. Částice se lámou nejen přímými srážkami kulička-částice-kulička, ale také smykovými silami generovanými mezi pohybujícími se kuličkami a stěnou komory.
Údaje z 1500 kg dávky mléčné čokolády odhalily, že použití nové řady QMJ snížilo měrnou spotřebu energie na tunu rafinované hmoty o 18 procent ve srovnání s konvenčním vertikálním kulovým mlýnem. Zlepšení vychází z upravené geometrie míchadla, která vytváří rovnoměrnější rozložení kuliček a snižuje mrtvé zóny. Finální distribuce velikosti částic ukázala D50 16 mikronů a D90 27 mikronů po 4 hodinách recirkulačního mletí.
4.2 Účinnost mikrofrézování a parametry kulového mlýna
K optimalizaci mlýnek na čokoládu výkonu, musí operátoři vyvážit několik proměnných:
- Poměr náboje koule: 60-75 procent objemu komory. Nižší nabití snižuje frekvenci nárazů; vyšší náboj zvyšuje viskózní ohřev.
- Rychlost špičky míchadla: 8-12 m/s pro hořkou čokoládu (vyšší viskozita) a 10-14 m/s pro mléčnou čokoládu. Nadměrná rychlost způsobuje odstřeďování kuliček a neefektivní mletí.
- Hmotnostní průtok: 300-800 kg/h na 500litrovou komoru. Vyšší průtoky zkracují dobu zdržení a zdrsňují produkt.
- Teplota chladicího pláště: 18-25°C pro udržení čokoládové hmoty pod 45°C, čímž se zabrání migraci tuku.
Test optimalizace v reálném světě na 1000 kg kulovém mlýnu ukázal, že zmenšením průměru koule z 15 mm na 10 mm se po stejné době mletí snížil D90 z 33 µm na 26 µm. Menší kuličky však vyžadovaly o 22 procent delší čas, aby dosáhly stejné propustnosti, protože vykazují nižší lomovou energii na kolizi. Optimální směs kuliček se často řídí bimodálním rozložením: 70 procent kuliček 12 mm a 30 procent kuliček 8 mm.
5. Proces konšování: konečné zjemnění a vývoj chuti
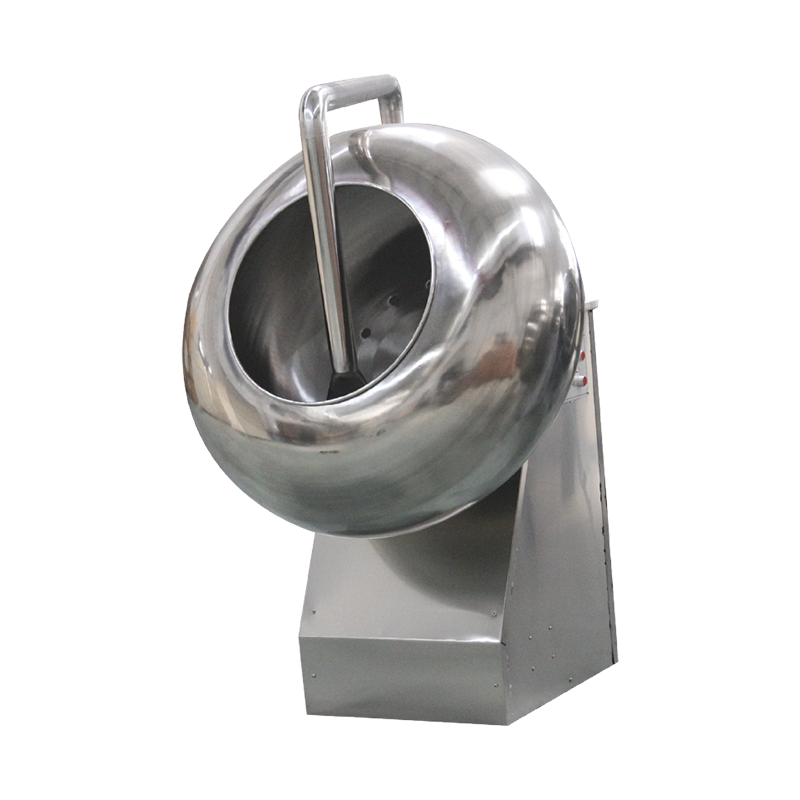
Po kulovém mletí čokoládová hmota stále obsahuje těkavé kyseliny (např. kyselinu octovou z fermentace kakaa) a má nerovnoměrné rozložení vlhkosti. The Stroj na výrobu čokoládových mušlí řady QYJ plní dvojí roli nepřetržité konšování – stříhání hmoty, aby se všechny pevné částice obalily tukem – a odpařování nežádoucích těkavých látek.
5.1 Princip činnosti konšovacího stroje
Moderní konšovací stroje používají podélnou hřídel s lopatkami nebo rotory, které míchají čokoládovou hmotu při kontrolovaných teplotách (60-80 °C pro hořkou čokoládu, 45-55 °C pro mléčnou čokoládu). Řada QYJ implementuje třístupňový cyklus: suché konšování (počáteční 2-4 hodiny) k odstranění vlhkosti a kyselin, pastová fáze (přidání tuků) ke snížení viskozity a kapalné konšování (konečné střihání) k dosažení cílové reologie.
Průmyslová data z 2000 kg ulity prokázala, že prodloužení fáze suchého konšování ze 2 na 4 hodiny snížilo konečný obsah vlhkosti z 1,2 procenta na 0,8 procenta. Toto snížení vlhkosti zlepšilo tekutost čokolády o 18 procent (měřeno Cassonovou hodnotou výtěžnosti, která klesla z 12 Pa na 9,8 Pa). Delší doby konšování však zvyšují náklady na energii – to je kompromis, který je třeba vyhodnotit ve srovnání se specifikacemi produktu.
Kritické parametry konchování pro zachování velikosti částic
Zatímco konšování nadále mírně snižuje velikost částic (typicky 2-5 mikronů zlepšení v D90), jeho primární dopad je na senzorické vlastnosti. Nadměrná konšování (nad 12 hodin) může vést k degradaci tuku a plochému chuťovému profilu. Optimální koncový bod je identifikován, když čokoládová hmota dosáhne a viskozita 8-15 Pa·s při 40 °C a smykové rychlosti 5 s-1.
Integrace konšovacího stroje s výstupem kulového mlýna je kritická. Pokud kulový mlýn produkuje D90 nad 35 mikronů, konšovací stroj jej nedokáže efektivně snížit pod 30 mikronů – konšování poskytuje pouze mírné otěry. Proto musí kulový mlýn dodávat hmotu, která je o 5-10 mikronů jemnější než konečný cíl.
6. Integrace systému: Od přísunu po hotovou hmotu
Optimalizace jednotlivých strojů přináší omezené výhody, pokud linka není vyvážená. Dobře navržený systém vkládání kakaa a hromadné rafinace sleduje synchronní tok: rozmělňovač cukru → nádrž na tavení tuku → míchací nádoba → kulový mlýn → konšovací stroj. Velikost vyrovnávací nádrže každého stupně a kapacita čerpadla musí odpovídat maximálnímu výkonu následného stroje.
6.1 Kontinuální vs. dávkové konfigurace
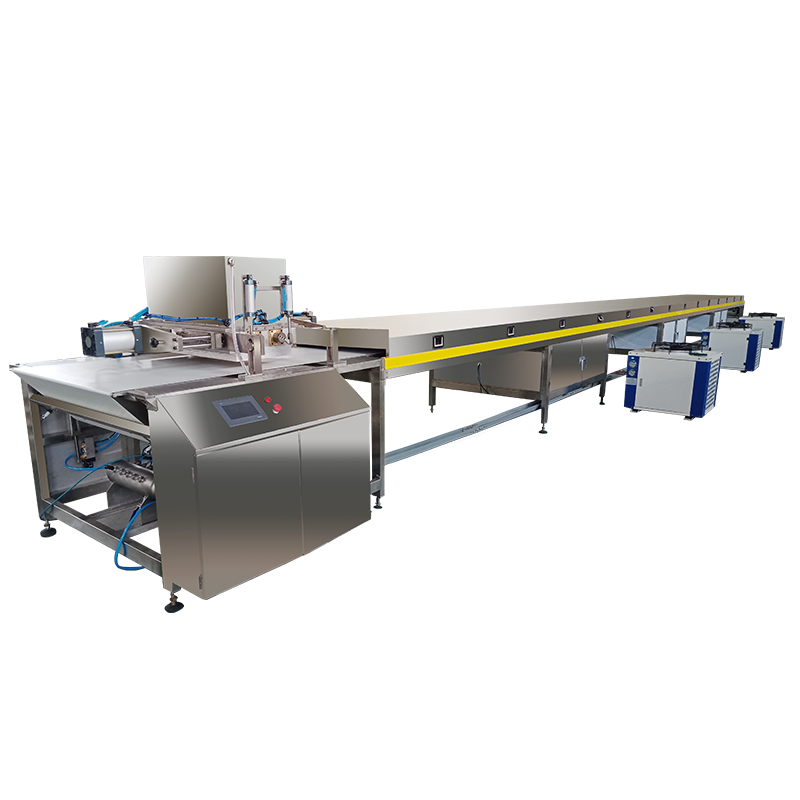
Kontinuální rafinační linky (využívající kulový mlýn QMJ s dynamickou recirkulační smyčkou) mohou dosáhnout výkonu 800-1200 kg/h se stabilitou velikosti částic. Dávkové systémy, i když jsou jednodušší na ovládání, trpí delšími prostoji během plnění a vyprazdňování. Níže uvedená tabulka porovnává typické metriky výkonu:
| Parametr | Kontinuální linie (kulový mlýn Conche) | Dávková linka (samostatný kulový mlýn) |
|---|---|---|
| Výkon (kg/h) | 800-1500 | 400-800 |
| Konzistence D90 (std dev) | ±1,5 um | ±3,2 um |
| Měrná energie (kWh/tuna) | 85-110 | 130-160 |
| Doba změny (hodiny) | 0,5 (mezi recepty) | 2-3 |
Pro výrobce vyrábějící více receptur (např. hořkou, mléčnou, bílou čokoládu) ve stejný den, nepřetržitá linka s funkcí rychlého proplachu snižuje rizika kontaminace produktu. Konstrukce konche stroje QYJ šetrná k CIP umožňuje proplachování rostlinným olejem za méně než 30 minut.
7. Řízení procesů a optimalizace řízená daty
Monitorování velikosti částic, teploty hmoty a zatížení motoru v reálném čase umožňuje prediktivní nastavení. Laserové difrakční senzory instalované za kulovým mlýnem a před lasturu poskytují okamžitou zpětnou vazbu. Když D90 překročí nastavenou hodnotu (např. 28 µm), systém může automaticky zvýšit rychlost recirkulačního čerpadla nebo snížit rychlost posuvu.
7.1 Klíčové výkonnostní ukazatele pro hromadnou rafinaci
- Poměr účinnosti rafinace: (Zvětšení celkové plochy na kWh) – hodnoty nad 2,5 m²/kWh znamenají dobrý výkon.
- Rychlost nárůstu teploty: V kulovém mlýnu by neměla překročit 0,5 °C za minutu; rychlejší náběhy indikují nedostatečné chlazení nebo nadměrné nabití koule.
- Specifická propustnost: kg konečné hmotnosti na litr objemu mlecí komory za hodinu – cíle nad 2,2 pro hořkou čokoládu.
Jedno zařízení zkrátilo dobu kulového frézování o 17 procent po instalaci snímače vibrací na skříň mlýna. Senzor detekoval postupný nárůst amplitudy vibrací v důsledku opotřebovaných čepů míchadla, což umožnilo plánovanou údržbu před katastrofickou poruchou. Po údržbě se distribuce velikosti částic výrazně zúžila (variace D90 klesla z ±4 um na ±1,8 um).
8. Údržba a odstraňování běžných problémů s rafinací
I dobře optimalizované systémy se setkávají s odchylkami. Níže je uveden strukturovaný průvodce odstraňováním typických problémů v rafinace čokoládové hmoty .
8.1 Časté problémy a nápravná opatření
- Drsný pocit v ústech / vysoká D90: Zkontrolujte opotřebení média kulového mlýna – kuličky ztrácejí průměr 1-2 mm za 500 provozních hodin. Vyměňte, když je 80 procent kuliček poddimenzovaných.
- Nadměrná spotřeba energie: Ověřte, že drtič cukru dosahuje D90 < 80 µm. Hrubý cukr přetěžuje kulový mlýn.
- Viskozitní špičky: Změřte obsah tuku – pokles o 2 procenta tuku vyžaduje přidání 0,5-1 procenta lecitinu.
- Tukový květ po skladování: Neúplné temperování, ale může také pramenit z kolísání velikosti částic. Zajistěte konečnou D90 < 30 µm.
Plány preventivní údržby by měly zahrnovat týdenní kontrolu míchacích ramen kulového mlýna a měsíční kalibraci teplotních senzorů na tavicí nádrži RYJ. Případová studie ze závodu o kapacitě 5 tun/den ukázala, že přechod z reaktivní údržby na prediktivní údržbu snížil neplánované prostoje o 62 procent během šesti měsíců.
9. Budoucí směry v technologii vkládání kakaa a mletí
Průmysl se posouvá směrem k plně automatizovaným rafinačním linkám s předpovědí velikosti částic na základě umělé inteligence. Ultrazvukové inline senzory a algoritmy strojového učení mohou předpovídat optimální parametry kulového mlýna pro různé druhy kakaových bobů. Navíc se objevují hybridní systémy kombinující tryskové mletí a kulové mletí pro ultrajemnou (<15 µm) čokoládu používanou v aplikacích potahování.
Pro malé a střední výrobce jsou určeny modulární systémy, které integrují Stroj na výrobu čokoládových mušlí řady QYJ s kulovým mlýnem QMJ na jediném skluzu snižuje podlahovou plochu o 40 procent ve srovnání s tradičním uspořádáním. Tyto modulární konstrukce také zjednodušují čištění a výměnu.
10. Často kladené otázky
Q1: Jaká je ideální velikost částic pro prémiovou čokoládu po kulovém mletí?
Prémiová hořká čokoláda obvykle vyžaduje D90 (90 procent částic) pod 25 mikronů, s D50 kolem 15-18 mikronů. Mléčná čokoláda může být mírně hrubší (D90 < 30 mikronů), protože sušené mléko maskuje krupici. Velikosti částic nad 35 mikronů jsou na jazyku patrné jako písek.
Q2: Jak často by se mělo mlecí médium vyměňovat v mlýnku na čokoládu?
Kuličky z chromové oceli typicky ztrácejí 1-2 mm v průměru za 800-1000 provozních hodin. Kontrolujte koule každých 500 hodin; vyměňte, když je více než 30 procent pod 8 mm (počínaje 12 mm). Média smíšené velikosti (např. 60 procent 12 mm, 40 procent 8 mm) často poskytují nejlepší účinnost mletí.
Otázka 3: Může jedna nádrž na tavení tuku sloužit jak kakaovému máslu, tak mléčnému tuku?
Ano, ale mezi různými tuky je nutné důkladné čištění, aby se zabránilo vzájemné kontaminaci chutí. Hladký vnitřek nádrže RYJ Fat Melting Tank a ventil se splachovacím dnem umožňují rychlé cykly CIP (clean-in-place). Pro nepřetržitou výrobu více receptur zvažte dvě vyhrazené tavicí nádrže.
Q4: Jaká je typická spotřeba energie na rafinaci 1 tuny čokoládové hmoty?
V optimalizované lince s vysokorychlostním drtičem cukru, kulovým mlýnem a lasturkou se celková měrná energie pohybuje od 90 do 130 kWh na tunu. Přibližně 60 procent spotřebuje kulový mlýn, 25 procent konšování a 15 procent pomocná zařízení (čerpadla, ventilátory, chlazení).
Q5: Jak vlhkost v cukru ovlivňuje proces rafinace?
Cukr s vlhkostí nad 0,8 procenta způsobuje aglomeraci v rozmělňovači a kulovém mlýnu. Lepkavé částice blokují síta a snižují účinnost mletí. Tento problém může zmírnit sušení cukrového krmiva nebo použití odvlhčovače na vstupu vzduchu do drtiče.
Q6: Je kontinuální konšování pro vývoj chuti lepší než dávkové konšování?
Kontinuální konšování (např. u řady QYJ) nabízí lepší reprodukovatelnost a nižší energii na kilogram. Dávkové konšování však umožňuje větší flexibilitu pro malé šarže a speciální receptury. Oba mohou dosáhnout vynikající chuti, když jsou parametry správně nastaveny.
Q7: Jaká je maximální propustnost mlýnku na čokoládu řady QMJ (nový)?
Nový model QMJ s 600litrovou komorou dokáže zpracovat až 1500 kg/h v režimu kontinuální recirkulace mléčné čokolády. Pro vysoce viskózní hořkou čokoládu je výkon typicky 800-1000 kg/h. Skutečný výkon závisí na cílové jemnosti a obsahu tuku v receptuře.