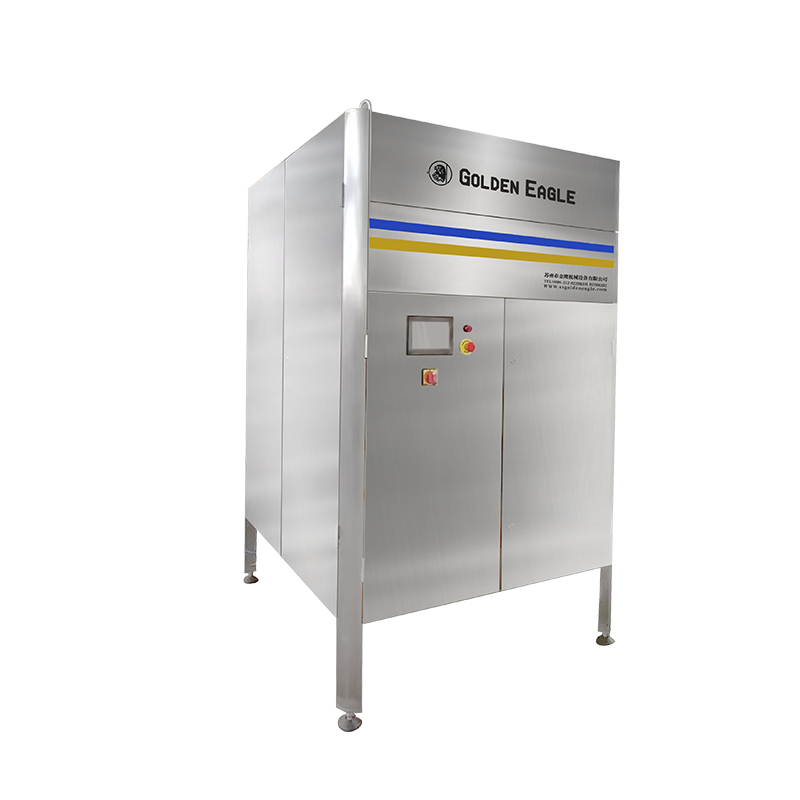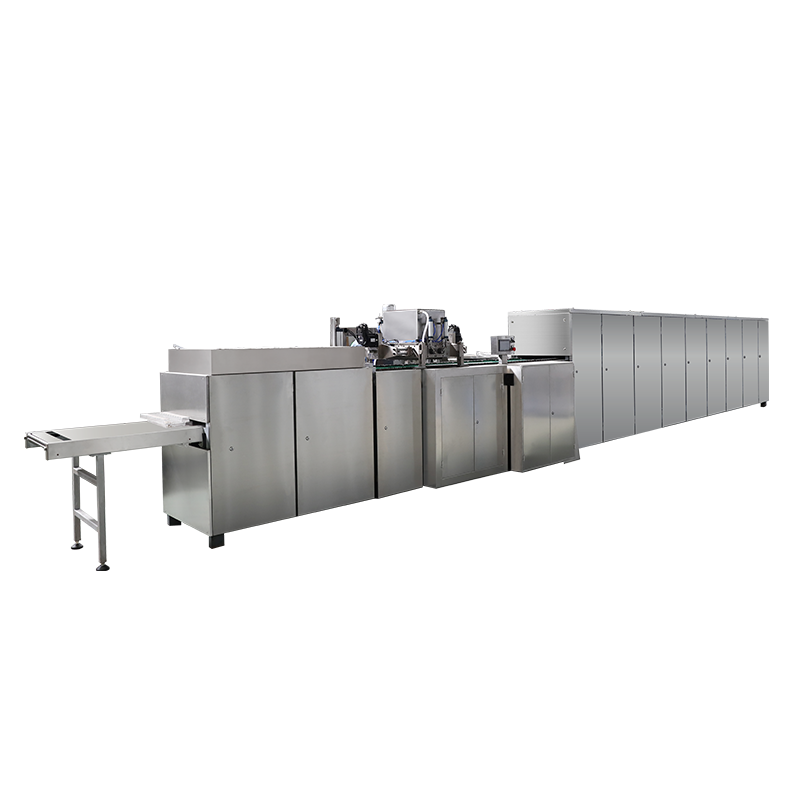


Jak může automatická výrobní linka na čokoládové boby dosáhnout efektivní a přesné velkovýroby?
Jak se celosvětový trh s čokoládou neustále rozšiřuje, automatická výrobní linka na čokoládové boby se stal klíčem k dosažení efektivní a přesné velkovýroby. Od vstupu surovin do výrobní linky až po výstup hotových výrobků pokrývá tento složitý výrobní řetězec mnoho klíčových komponent a nejmodernějších technologií a každý článek hraje rozhodující roli v kvalitě a efektivitě výroby konečného produktu.
1. Základní komponenty a pracovní princip automatické výrobní linky čokoládových bobů
(I) Systém dopravy a tavení surovin
Systém dopravy a tavení surovin je výchozím bodem automatické výroby čokoládových bobů. Přebírá důležitý úkol přeměny pevných čokoládových surovin na zpracovatelnou tekutinu. Systém se obvykle skládá ze zásobníků surovin, šnekových dopravníků, kontinuálních tavicích nádrží a dalších zařízení.
Zásobníky na suroviny jsou většinou vyrobeny z nerezové oceli, která má dobré těsnění a odolnost proti korozi a může účinně bránit surovinám před vlhkostí, oxidací a kontaminací. Zásobník je obvykle vybaven snímačem hladiny materiálu pro sledování zásob suroviny v reálném čase. Když je surovina nižší než nastavená hodnota, systém automaticky spustí alarm, aby připomněl obsluze včas doplnit suroviny.
Šnekový dopravník je zodpovědný za dopravu surovin ze zásobníku do tavicí nádrže. Pohání spirálovou čepel k otáčení motorem, takže suroviny se pohybují axiálně v dopravním potrubí. Dopravní rychlost šnekového dopravníku lze upravit podle potřeby výroby, aby byla zajištěna stabilní dodávka surovin.
Kontinuální tavicí nádrž je základním zařízením pro tavení surovin. Nádrž má plášťovou konstrukci a může být vyhřívána párou nebo tepelným olejem. V nádrži je instalováno míchací zařízení, které zajišťuje rovnoměrné zahřívání surovin během procesu tavení, aby se zabránilo místnímu přehřátí a zhoršení kvality čokolády. Kromě toho je tavicí nádrž také vybavena systémem regulace teploty, který může přesně řídit teplotu nad bodem tání čokoládové suroviny, obecně mezi 40-45 ℃, aby se zajistilo úplné roztavení surovin.
Během pracovního procesu pevné čokoládové suroviny nejprve vstupují do zásobníku surovin a poté jsou transportovány do kontinuální tavicí nádrže přes šnekový dopravník. V tavicí nádrži se suroviny za působení zahřívání a míchání postupně roztaví na kapalinu. Po určité době tepelné konzervace je tekutá čokoláda potrubím transportována do dalšího výrobního článku - modulu pro přesné vstřikování.
(II) Modul pro přesné vstřikování
Modul pro přesné vstřikování je klíčovým článkem při určování tvaru a kvality čokoládových bobů. Tento modul se skládá hlavně z forem, vstřikovacích čerpadel, polohovacích mechanismů a pohonných systémů.
Forma je základní součástí modulu pro přesné vstřikování a její konstrukční přesnost přímo ovlivňuje tvar a velikost čokoládových bobů. Forma je obvykle vyrobena z potravinářské nerezové oceli nebo hliníkové slitiny a povrch je jemně leštěn, aby byla zajištěna povrchová úprava čokoládových bobů. Na formě je rozmístěno více dutin ve tvaru čokoládových bobů a velikost a tvar dutiny jsou přizpůsobeny podle požadavků na produkt.
Vstřikovací čerpadlo je zodpovědné za přesné vstřikování tekuté čokolády do dutiny formy. Mezi běžná vstřikovací čerpadla patří zubová čerpadla a plunžrová čerpadla. Zubová čerpadla mají vlastnosti jednoduché konstrukce a stabilního průtoku a jsou vhodná pro dopravu tekuté čokolády se střední a nízkou viskozitou; plunžrová čerpadla mají vyšší tlak a přesnost a mohou dosáhnout mikro-množství, vysoce přesného vstřikování, které je vhodné pro výrobu čokoládových bobů s vysokými požadavky na konzistenci hmotnosti. Průtok a tlak vstřikovacího čerpadla lze přesně nastavit pomocí řídicího systému, aby bylo zajištěno, že množství čokolády vstřikované do každé dutiny je konzistentní.
Polohovací mechanismus a pohonný systém slouží k dosažení přesného polohování a rychlého pohybu formy. Polohovací mechanismus využívá vysoce přesná lineární vedení a kuličkové šrouby pro zajištění přesnosti polohy formy během pohybu. Pohonný systém obvykle používá servomotor k ovládání rychlosti a úhlu motoru, aby se dosáhlo přesného startu a zastavení a rychlého přepínání formy, čímž se zvyšuje efektivita výroby.
Při práci vstřikovací čerpadlo vstřikuje tekutou čokoládu do dutiny formy při nastaveném průtoku a tlaku a polohovací mechanismus a pohonný systém přesně pohybují formou do vstřikovací polohy a vyjímací polohy, aby se dokončil proces vstřikování čokoládových bobů.
(III) Technologie automatického vyjímání z formy a chlazení
Technologie automatického vyjímání z formy a chlazení je důležitým krokem k zajištění hladkého oddělení čokoládových bobů od formy a udržení stabilního tvaru. Tento krok zahrnuje především chladicí tunel, vyjímací mechanismus a dopravní zařízení.
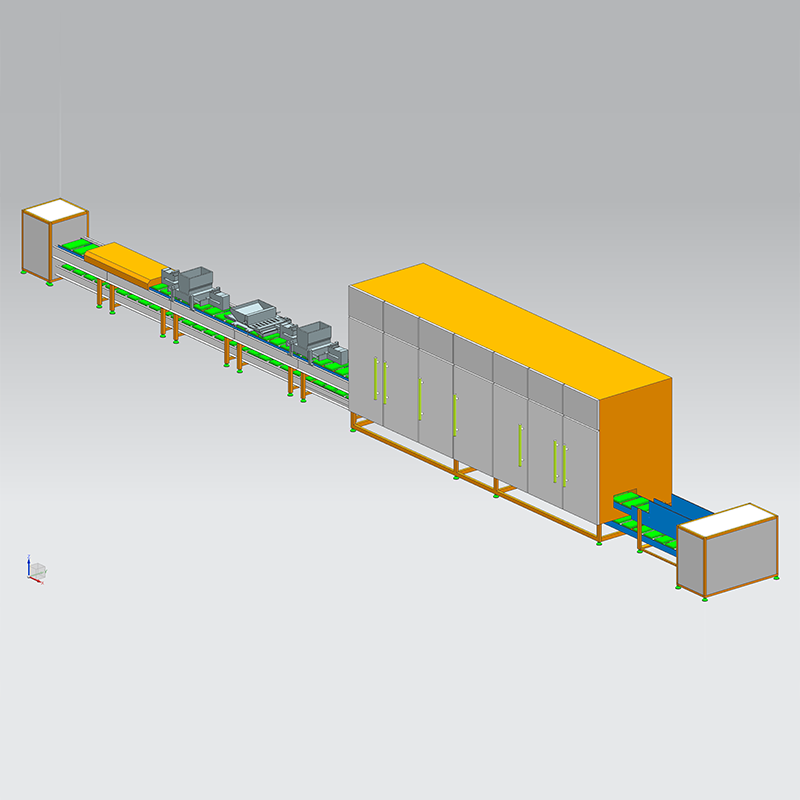
- Chladicí tunel je hlavním zařízením pro chlazení a tvarování čokoládových bobů. K rychlému ochlazení čokoládových bobů v krátké době se v tunelu používá nucené chlazení vzduchem nebo směs studeného vzduchu a studené vody. Chladicí tunel je obvykle rozdělen do více teplotních zón a teplotu a rychlost větru v každé teplotní zóně lze nastavit nezávisle. Obecně řečeno, poté, co čokoládová zrna vstoupí do chladicího tunelu, jsou nejprve předchlazena ve vysokoteplotní zóně (asi 25-30 ℃), aby povrch zpočátku ztuhnul, a poté vstoupí do zóny nízké teploty (asi 15-20 ℃) pro hluboké ochlazení, aby vnitřek úplně ztuhnul. Doba chlazení se upravuje podle velikosti a tloušťky čokoládových bobů, obecně asi 10-20 minut.
- Vyjímací mechanismus je zodpovědný za vyjmutí vychladlých a tvarovaných čokoládových bobů z formy. Běžné mechanismy vyjímání z formy zahrnují typ vyhazování a typ převrácení. Vyhazovací mechanismus vyhazovacího typu nastavuje tlačnou tyč na dno formy. Když forma dosáhne vyjímací polohy, tlačná tyč tlačí nahoru, aby vytlačila čokoládová zrna ven z dutiny formy; vyklápěcí mechanismus vyjímání formy překlápí formu pod určitým úhlem, aby umožnil vyjmutí čokoládových bobů z formy působením gravitace. Odformovací mechanismus je poháněn pneumatickým válcem nebo hydraulickým válcem. Síla a rychlost vyjímání z formy jsou přesně řízeny řídicím systémem, aby se zabránilo poškození čokoládových bobů během procesu vyjímání z formy.
- Dopravní zařízení se používá k dopravě čokoládových bobů po vyjmutí z formy do následného balícího procesu. Dopravní zařízení obvykle používá pásový dopravník nebo řetězový dopravník a povrch je ošetřen potravinářskou kvalitou, aby se zajistilo, že čokoládová zrna nebudou během procesu dopravy kontaminována. Rychlost dopravy lze upravit podle výrobního rytmu, aby byl zajištěn nepřetržitý a stabilní provoz výrobní linky.
2. Analýza klíčových technologických inovací
(I) Vliv přesnosti regulace teploty na krystalizaci čokolády
Proces krystalizace čokolády je extrémně citlivý na teplotu a přesnost regulace teploty přímo ovlivňuje kvalitu a chuť čokolády. Ve výrobním procesu čokolády může správná krystalizace způsobit, že čokoláda bude mít dobrý lesk, křupavost a chuť, zatímco nesprávná krystalizace způsobí problémy, jako je zbělení povrchu čokolády a změkčení textury.
Automatická výrobní linka na čokoládové boby využívá vysoce přesné teplotní senzory a pokročilé algoritmy řízení teploty k dosažení přesné kontroly teploty každého článku ve výrobním procesu. Snímače teploty obvykle používají termočlánky nebo tepelné odpory, které se vyznačují vysokou rychlostí odezvy a vysokou přesností měření. Dokážou v reálném čase sledovat klíčové parametry čokoládových surovin jako je teplota tání, teplota vstřikování, teplota chlazení atd.
Algoritmus řízení teploty využívá pokročilé strategie řízení, jako je PID (proporcionálně-integrálně-diferenční) řízení nebo fuzzy řízení. PID regulace může automaticky upravit výstupní výkon topného nebo chladicího zařízení podle teplotní odchylky, takže se teplota může rychle stabilizovat blízko nastavené hodnoty; fuzzy řízení může lépe zvládnout nelineární a časově proměnlivé problémy s řízením teploty a zlepšit přizpůsobivost a stabilitu systému řízení teploty.
Při skutečné výrobě, například při procesu chlazení čokoládových bobů, je teplota každé teplotní zóny v chladicím tunelu přesně řízena tak, aby čokoládová zrna mohla krystalizovat pod vhodným teplotním gradientem, čímž se vytvoří jemná a rovnoměrná krystalická struktura, která dává čokoládě dobrou kvalitu a chuť.
(II) Mechanický návrh systému synchronizace forem
Systém synchronizace forem je klíčem k zajištění efektivního provozu automatické výrobní linky čokoládových bobů. Systém musí zajistit, aby se forma pohybovala přesně a synchronně v každém článku, jako je vstřikování, chlazení a vyjímání z formy, aby se předešlo problémům, jako je únik a nesouosost.
Mechanická konstrukce systému synchronizace forem zahrnuje především převodový mechanismus, polohovací mechanismus a zařízení pro řízení synchronizace. Převodový mechanismus obvykle využívá řetězový pohon nebo synchronní řemenový pohon, který má vlastnosti hladkého přenosu a nízké hlučnosti. Řetězový pohon je vhodný pro příležitosti s velkým zatížením a dokáže zajistit stabilitu formy při vysokorychlostním provozu; synchronní řemenový pohon má výhody vysoké přesnosti převodu a nevyžaduje mazání a je vhodný pro systémy synchronizace forem s vysokými požadavky na přesnost.
Polohovací mechanismus využívá vysoce přesná lineární vedení, kuličkové šrouby a polohovací kolíky k dosažení přesné polohy formy. Lineární vedení a kuličkové šrouby zajišťují lineární pohyb formy a zajišťují přesnost a stabilitu formy během pohybu; polohovací kolíky přesně umístí formu, když dosáhne zadané polohy, a zajistí tak přesné umístění formy.
Synchronní řídicí zařízení používá PLC (Programmable Logic Controller) nebo ovladač pohybu k dosažení přesného řízení a synchronní koordinace každé akce formy napsáním programu. Synchronní řídicí zařízení může automaticky upravovat parametry pohybu formy podle provozní rychlosti výrobní linky a výrobního rytmu, aby byla zajištěna přesná synchronizace akcí formy v každém spoji.
(III) Plán kontroly konzistence hmotnosti produktu
Konzistence hmotnosti produktu je jedním z důležitých ukazatelů pro měření kvality výroby automatické linky na výrobu čokoládových bobů. Aby bylo dosaženo konzistence hmotnosti produktu, výrobní linka přijímá různé kontrolní schémata.
Přesným řízením průtoku a tlaku vstřikovacího čerpadla je zajištěno, že množství čokolády vstřikované do každé dutiny bude konzistentní. Průtok a tlak vstřikovacího čerpadla lze přesně nastavit podle požadavků na hmotnost čokoládových zrn a proces vstřikování je monitorován a řízen zpětnou vazbou v reálném čase prostřednictvím tlakových senzorů a senzorů průtoku. Když je detekována odchylka ve vstřikovaném množství, řídicí systém automaticky upraví parametry vstřikovacího čerpadla, aby obnovil vstřikované množství na nastavenou hodnotu.
Online vážicí a testovací zařízení se používá k provádění vážení a testování vyrobených čokoládových bobů v reálném čase. Online vážicí a testovací zařízení obvykle využívají vysoce přesné vážicí senzory a systémy rychlého zpracování dat, které dokážou vážit a testovat velké množství čokoládových bobů v krátkém čase. Když se zjistí, že hmotnost čokoládových bobů překračuje povolený rozsah chyb, systém automaticky odstraní nekvalifikované produkty a upraví vstřikovací čerpadlo a další související zařízení tak, aby zajistil konzistenci hmotnosti následných produktů.
Problém nekonzistentní hmotnosti produktu způsobený rozdíly ve formách a kolísáním procesů lze také snížit optimalizací konstrukce forem a výrobních procesů. Například dutina formy může být přesně zpracována a vyleštěna, aby byla zajištěna konzistence velikosti a tvaru dutiny; teplota, viskozita a další parametry čokoládových surovin mohou být přiměřeně řízeny pro zajištění stability procesu vstřikování.
3. Řešení optimalizace efektivity výrobní linky
(I) Výpočtový model výrobní kapacity za jednotku času
Model výpočtu jednotkové časové kapacity je důležitým nástrojem pro hodnocení efektivity výroby automatické linky na výrobu čokoládových bobů. Model vypočítává počet čokoládových bobů, které může výrobní linka vyrobit za jednotku času komplexním zvážením výrobní kapacity a výrobního rytmu každého článku výrobní linky.
Vzorec pro výpočet výrobní kapacity za jednotku času je: Výrobní kapacita = 60 / Výrobní cyklus × Počet čokoládových zrn na dutinu × Počet forem. Výrobním cyklem se rozumí čas potřebný k výrobě kompletní šarže čokoládových bobů, včetně celkového času každého článku jako je přeprava suroviny a doba tavení, doba vstřikování, doba chlazení, doba vyjmutí z formy atd. Počet čokoládových bobů na dutinu a počet forem jsou určeny podle konstrukčních parametrů formy.
Ve skutečné výrobě můžeme přesným měřením a analýzou času každého článku na výrobní lince zjistit úzká místa, která ovlivňují rytmus výroby, a přijmout odpovídající optimalizační opatření, jako je zvýšení provozní rychlosti zařízení, optimalizace výrobních procesů a snížení prostojů při selhání zařízení, čímž se zvýší časová kapacita výrobní linky.
(II) Propojení zařízení a přizpůsobení rytmu
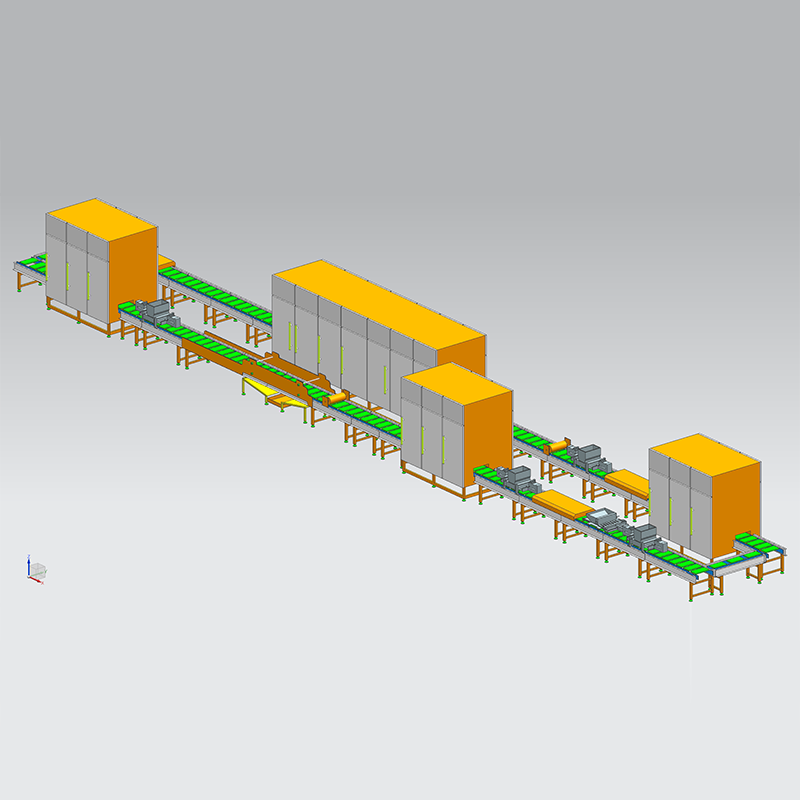
Propojení zařízení a sladění rytmu jsou klíčem k zajištění efektivního a stabilního provozu automatické výrobní linky na čokoládové boby. Různá zařízení ve výrobní lince, jako je systém dopravy a tavení surovin, modul přesného vstřikování, technologie automatického vyjímání z formy a chlazení atd., se musí vzájemně koordinovat a pracovat podle určitého výrobního rytmu.
Aby bylo dosaženo propojení zařízení a přizpůsobení rytmu, používá výrobní linka PLC nebo řídicí systém průmyslové automatizace. Systém monitoruje a řídí provozní stav každého zařízení v reálném čase, aby se dosáhlo přenosu signálu a spolupráce mezi zařízeními. Když například systém pro dopravu a tavení surovin dokončí tavení surovin, vyšle signál do modulu pro přesné vstřikování, aby jej upozornil, aby se připravil na příjem tekuté čokolády; poté, co modul pro přesné vstřikování dokončí vstřikování, odešle signál do technologie automatického vyjímání a chlazení, aby zahájila postupy chlazení a vyjímání z formy.
Řídicí systém zároveň automaticky upraví provozní parametry každého zařízení podle skutečného provozu výrobní linky, aby byl stabilní výrobní rytmus. Když zařízení selže nebo se zpomalí, řídicí systém automaticky upraví provozní rychlost ostatních zařízení, aby byla zajištěna celková provozní efektivita výrobní linky.
(III) Společný mechanismus varování při poruchách
Společný mechanismus varování při poruchách je důležitým prostředkem ke zlepšení spolehlivosti a stability automatické výrobní linky čokoládových bobů. Tento mechanismus s předstihem detekuje potenciální poruchy zařízení monitorováním a analýzou provozních parametrů zařízení v reálném čase a včas vydává varovné signály, aby personál mohl přijmout vhodná opatření k jejich řešení a předejít vzniku a rozšíření poruch.
Mezi běžné mechanismy varování při poruchách patří především monitorování senzorů, analýza dat a varovný systém. Část pro monitorování senzorů shromažďuje provozní parametry zařízení v reálném čase instalací různých senzorů na klíčové části zařízení, jako jsou teplotní senzory, tlakové senzory, vibrační senzory, proudové senzory atd.
Část analýzy dat využívá dolování dat, strojové učení a další technologie k analýze a zpracování velkého množství shromážděných dat. Vytvořením modelu provozního stavu zařízení a modelu predikce poruch se analyzuje trend změny provozních parametrů zařízení, aby se určilo, zda zařízení nemá skryté chyby. Například, když se hodnota vibrací zařízení náhle zvýší nebo teplota nadále stoupá, systém analýzy dat určí, že zařízení může mít mechanickou poruchu nebo problémy s přehřátím, a vydá varovný signál.
Systém včasného varování předá pracovníkům včasné varovné informace prostřednictvím zvukových a světelných alarmů, SMS notifikací, e-mailových připomínek atd. Po obdržení informace včasného varování může personál rychle zkontrolovat a opravit zařízení, aby se zabránilo vzniku a rozšíření závad a zajistil normální provoz výrobní linky.
4. Průmyslové standardy a klíčové body kontroly kvality
(I) Požadavky na shodu pro materiály potravinářské kvality
Všechny materiály použité v automatické výrobní lince čokoládových bobů musí splňovat normy potravinářské kvality, aby byla zajištěna bezpečnost a hygiena čokoládových výrobků. Potravinářské materiály musí mít dobrou chemickou stabilitu, být netoxické a neškodné a nereagovat chemicky s čokoládovými surovinami.
Těla zařízení, potrubí, formy a další díly ve výrobní lince jsou obvykle vyrobeny z nerezové oceli 304 nebo 316, které mají dobrou odolnost proti korozi a hygienické vlastnosti a mohou účinně zabránit korozi zařízení a kontaminaci čokoládových výrobků. Těsnění, těsnění a další díly, které jsou v přímém kontaktu s čokoládovými surovinami, jsou vyrobeny z potravinářské pryže nebo silikonu, které mají dobrou pružnost a těsnící vlastnosti a splňují normy hygieny a bezpečnosti potravin.
Kromě toho je během procesu návrhu a výroby výrobní linky také nutné dodržovat příslušné bezpečnostní normy a hygienické specifikace zařízení na výrobu potravin, jako je systém řízení bezpečnosti potravin ISO 22000, systém HACCP (analýza rizik a kritických kontrolních bodů) atd., aby bylo zajištěno, že návrh a výroba výrobní linky splňují požadavky na bezpečnost potravin.
(II) Kontrola povrchové úpravy výrobku
Povrchová úprava výrobku je jedním z důležitých ukazatelů pro měření kvality čokoládových bobů, který přímo ovlivňuje vizuální zážitek spotřebitelů a nákupní chuť. Aby byla zajištěna povrchová úprava čokoládových bobů, je nutné kontrolovat design formy, kvalitu surovin, výrobní proces a další aspekty.
- Pokud jde o design formy, povrch formy musí být jemně leštěn, aby se snížila drsnost povrchu, aby si čokoládová zrna po vyjmutí z formy zachovala hladký povrch. Tvar a velikost dutiny formy také musí být přesně navrženy, aby se zabránilo defektům, jako jsou ostré rohy a otřepy, aby se zabránilo povrchovým defektům čokoládových bobů během procesu tvarování.
- Z hlediska kvality surovin vybíráme vysoce kvalitní čokoládové suroviny, abychom zajistili čistotu a stabilitu surovin. Nečistoty a částice v surovinách ovlivní povrchovou úpravu čokoládových bobů, proto je potřeba suroviny přísně třídit a kontrolovat.
- Z hlediska technologie výroby by měla být řádně kontrolována teplota, viskozita a rychlost vstřikování čokoládových surovin. Příliš vysoká nebo příliš nízká teplota, příliš vysoká nebo příliš nízká viskozita, příliš vysoká nebo příliš pomalá rychlost vstřikování atd. způsobí vady, jako jsou bubliny a stopy po toku na povrchu čokoládových bobů. Optimalizací parametrů výrobního procesu je zajištěno, že čokoládová zrna mohou tvořit hladký povrch během procesu vstřikování a chlazení.
(III) Konfigurační doporučení pro automatizované testovací systémy
Automatizovaný detekční systém je důležitou zárukou kvality produktů na automatické lince na výrobu čokoládových bobů. Systém dokáže automaticky detekovat a prověřovat hmotnost, velikost, vzhled, nečistoty a další ukazatele kvality čokoládových bobů pro zlepšení kvality produktu a efektivity výroby.
Automatizovaný kontrolní systém zahrnuje především zařízení pro vizuální kontrolu, zařízení pro kontrolu vážení a zařízení pro detekci kovů.
- Zařízení pro vizuální kontrolu využívá kamery s vysokým rozlišením a technologii zpracování obrazu k provádění kontroly vzhledu čokoládových bobů v reálném čase, identifikaci povrchových defektů, jako jsou vady, bubliny, praskliny, a automatické odstraňování nekvalifikovaných produktů.
- Jak bylo uvedeno výše, vážicí a testovací zařízení může přesně změřit hmotnost čokoládových bobů a vyřadit produkty, které nesplňují požadavky na hmotnost.
- Zařízení pro detekci kovů se používá ke zjištění, zda jsou v čokoládových bobech kovové nečistoty, k zabránění vmíchání cizích kovových předmětů do produktu a k zajištění bezpečnosti produktu.
Při konfiguraci automatizovaného testovacího systému je nutné rozumně zvolit model a množství testovacího zařízení na základě výrobní kapacity a požadavků na kvalitu produktu výrobní linky. Je také nutné integrovat automatizovaný testovací systém s řídicím systémem výrobní linky, aby se dosáhlo přenosu a zpracování testovacích dat v reálném čase, aby se včas upravily parametry výrobního procesu a zajistila se stabilita kvality produktu.
Automatická výrobní linka na čokoládové boby může dosáhnout efektivní a přesné výroby ve velkém měřítku prostřednictvím rozumného návrhu hlavních komponent, pokročilých klíčových technologických inovací, plánu optimalizace vědecké účinnosti a přísných průmyslových standardů a kontroly kvality. S neustálým pokrokem vědy a technologie a neustálými změnami v poptávce na trhu bude automatická výrobní linka na čokoládové boby pokračovat v modernizaci a inovaci technologie, aby vyhovovala rostoucím výrobním potřebám a požadavkům na kvalitu čokoládového průmyslu.